Come funziona la lavorazione della lamiera: dalla progettazione CAD all'assemblaggio finale.
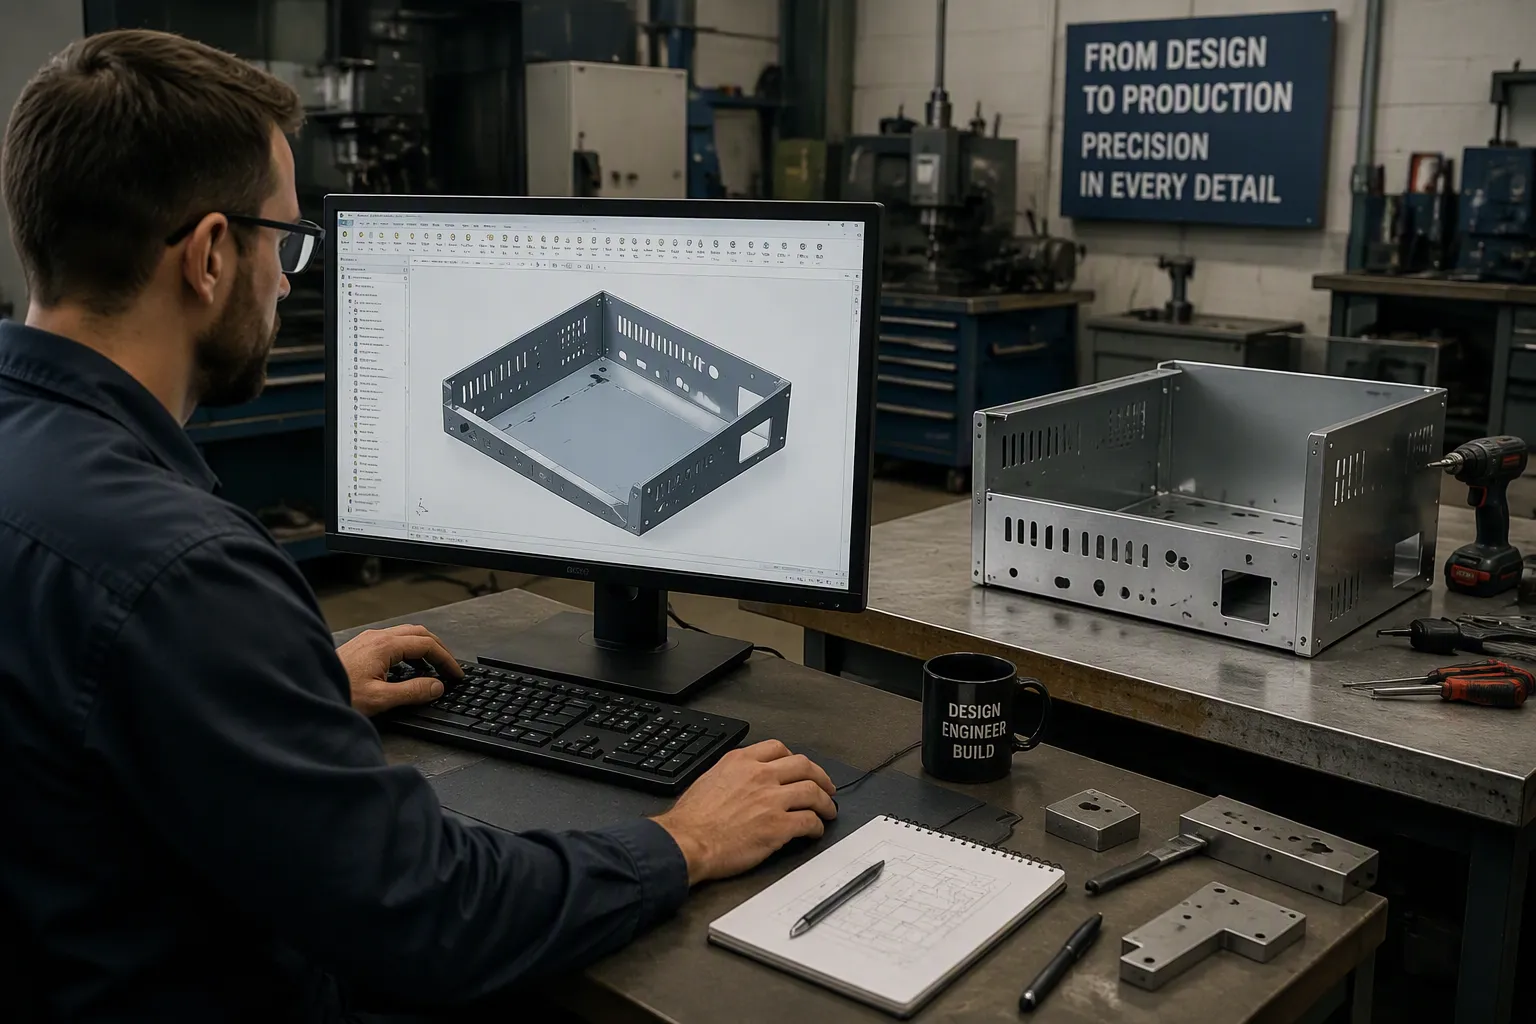
IL processo di fabbricazione della lamiera Trasforma lamiere piane in componenti precisi e resistenti attraverso fasi di taglio, formatura, assemblaggio e finitura. Il percorso che porta da un modello CAD a un assemblaggio finito determina direttamente la precisione del pezzo, i costi di produzione, i tempi di consegna e la qualità complessiva. HPS Gestisce internamente l'intero processo, offrendoti un unico punto di riferimento, dalla progettazione digitale all'assemblaggio finale.
Un feedback tempestivo sulla progettazione consente di risparmiare tempo e denaro, individuando i problemi prima della produzione.
I modelli CAD e le simulazioni ti aiutano a creare componenti precisi senza sprecare materiale.
Un unico partner per la progettazione, la fabbricazione e l'assemblaggio garantisce la qualità e velocizza il progetto.
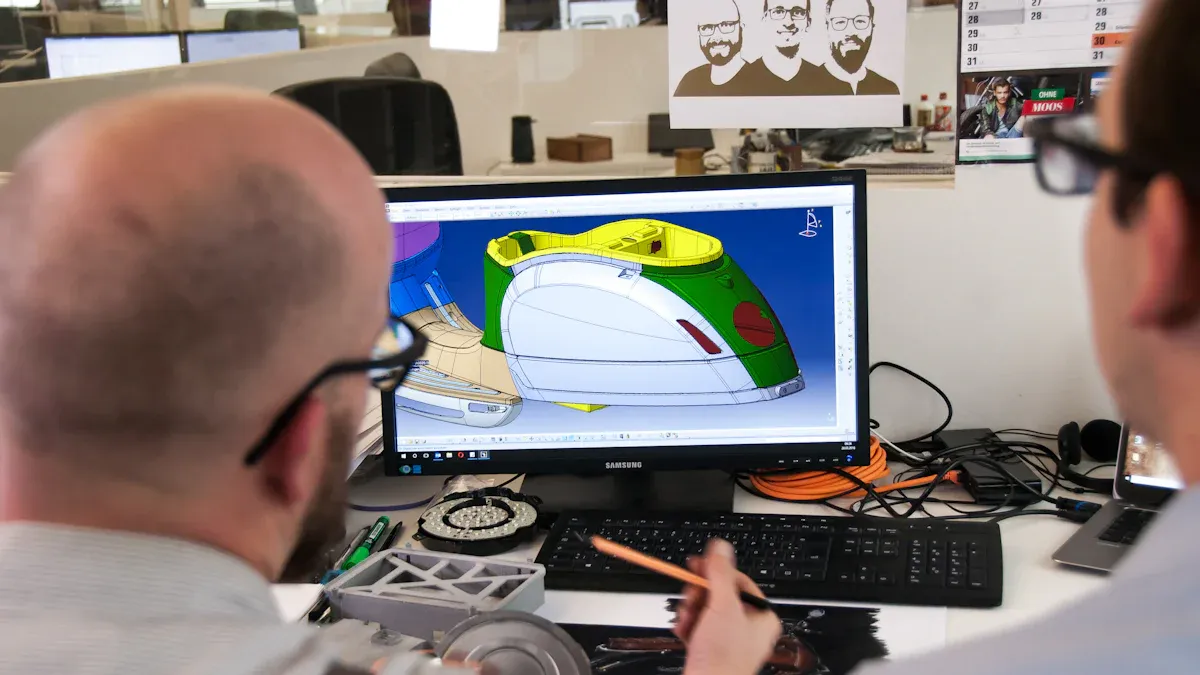
Il processo di lavorazione della lamiera inizia con la creazione di un modello 3D preciso in un software CAD. Le piattaforme moderne offrono la creazione automatica di modelli piani, il calcolo in tempo reale dei margini di piegatura e dei raggi di curvatura. Il fattore K definisce la posizione dell'asse neutro rispetto allo spessore del materiale. Il software CAD utilizza questo valore per calcolare il margine di piegatura, ovvero la lunghezza dell'asse neutro lungo l'arco di piegatura. Aggiungendo il margine di piegatura alla lunghezza delle flange si ottiene la lunghezza totale del piano. Valori accurati del fattore K prevengono lo spreco di materiale e garantiscono modelli piani precisi.
L'analisi agli elementi finiti (FEA) simula il comportamento del componente sotto carichi reali. La modellazione parametrica supporta la progettazione di assiemi top-down, in cui i modelli master definiscono vincoli geometrici che si propagano a cascata attraverso i componenti. Questo approccio consente una rapida personalizzazione senza compromettere l'integrità dimensionale. Il rilevamento precoce degli errori identifica i conflitti di produzione prima dell'inizio della produzione stessa. La verifica digitale sostituisce i tradizionali metodi per tentativi ed errori, che consumano tempo e materiali.
Il feedback DFM identifica i rischi di produzione prima dell'inizio della produzione. Ridurre gli scarti si traduce direttamente in un minore consumo di materiale, meno tempo macchina e margini migliori. Il feedback DFM in tempo reale elimina la latenza, che è tra i ritardi nascosti con il maggiore impatto nella prototipazione. Rispondere tempestivamente al feedback DFM del fornitore in genere si traduce in un risparmio sui tempi di consegna. Applicare il DFM in anticipo e convalidarlo digitalmente prima del taglio del materiale riduce il numero di iterazioni e minimizza gli sprechi di materiale.
La scelta del materiale deve bilanciare costo, resistenza, peso e resistenza alla corrosione. Considera queste opzioni comuni:
Materiale | Costo | Forza | Peso | Resistenza alla corrosione |
|---|---|---|---|---|
Alluminio 6061-T6 | Conveniente | resa di circa 40 ksi | Basso | Buono (se anodizzato) |
Alluminio 5052 | Moderare | Moderare | Basso | Formabilità superiore |
Acciaio inossidabile 304 | Da moderato ad alto | Alto | Più alto | Corrosione generale |
Acciaio inossidabile 316 | Alto | Alto | Più alto | Esposizione a sostanze chimiche e ambiente marino |
Definisci chiaramente i requisiti dell'applicazione prima di selezionare il materiale. Una matrice di selezione dei materiali confronta i candidati utilizzando criteri ponderati. Questo approccio strutturato ti aiuta a prendere decisioni trasparenti.
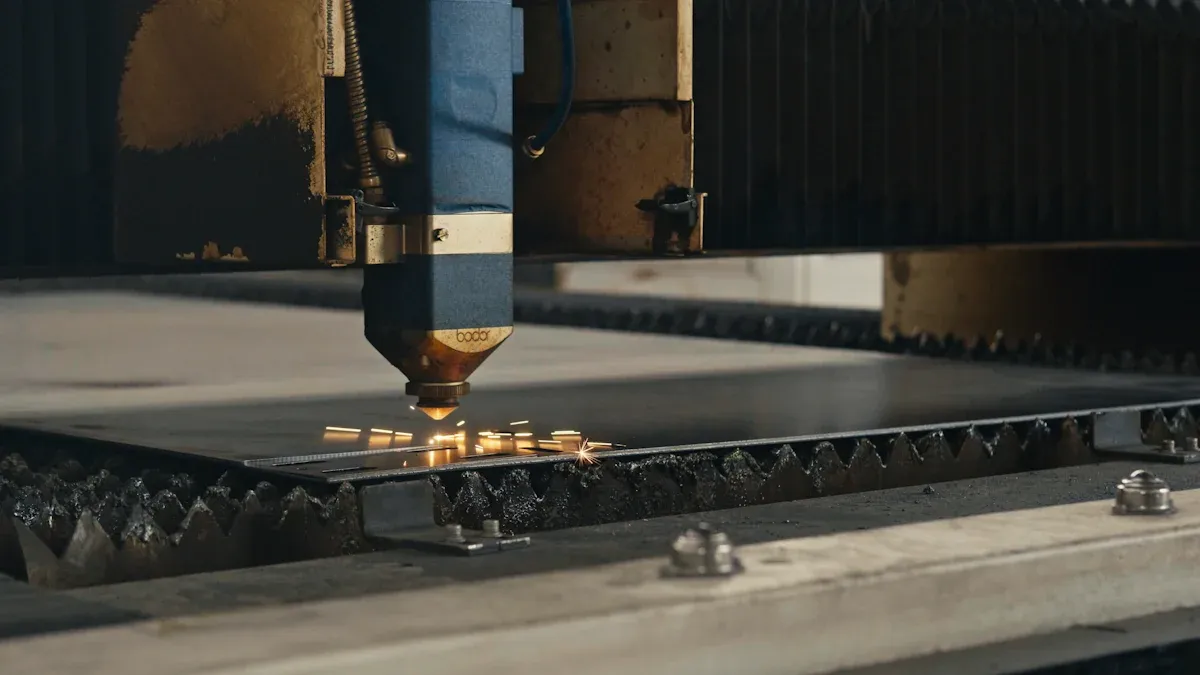
Una volta che il progetto ha superato la revisione DFM e la selezione dei materiali, inizia il lavoro fisico. Il processo di lavorazione della lamiera passa dai modelli digitali alle operazioni in officina. Taglio, piegatura, saldatura e finitura richiedono ciascuna attrezzature specifiche, competenze e controlli di qualità. Comprendere queste fasi aiuta a prevedere costi, tempi di consegna e limitazioni di progettazione. HPS L'azienda utilizza sistemi di taglio laser a fibra all'avanguardia, presse piegatrici a controllo numerico e stazioni di saldatura robotizzate per eseguire ogni fase con precisione.
Il taglio laser a fibra di ultima generazione offre una precisione straordinaria. La larghezza del taglio varia da circa 0,08 mm a 0,45 mm (da 0,003 a 0,018 pollici), a seconda del tipo di materiale, dello spessore, della potenza del laser e delle impostazioni di messa a fuoco. Le tolleranze dimensionali dei pezzi sui laser a fibra Bystronic raggiungono valori compresi tra ±0,125 mm e ±0,25 mm (da ±0,005 a ±0,010 pollici). Questi valori variano in base alla lega, allo spessore e alla geometria del pezzo.
Il taglio laser e la punzonatura si adattano a diverse esigenze nel processo di lavorazione della lamiera. I laser eccellono nella realizzazione di contorni complessi e irregolari, angoli interni stretti, dettagli precisi, pezzi unici e a basso volume, nonché materiali riflettenti o più spessi, soprattutto con i laser a fibra. Il taglio senza contatto non produce deformazioni dovute alla forza di punzonatura. La punzonatura, invece, è ideale per la produzione di grandi volumi di fori ripetuti, fori rotondi e sagomati standard compatibili con gli utensili disponibili e per la realizzazione di elementi che il laser non è in grado di produrre, come feritoie, svasature, estrusioni e rientranze. La punzonatura lascia un bordo caratteristico con una curvatura e una banda lucida sul lato di ingresso del punzone, oltre a una zona di frattura con una bava sul lato della matrice.
Diversi fattori influenzano la scelta tra punzonatura a torretta e taglio laser:
Fattore | Pugnalata alla torretta | Taglio laser |
|---|---|---|
Tipo di materiale e spessore | Ideale per lamiere sottili (0,5–3 mm) come acciaio dolce e zincato; meno efficace su materiali più spessi. | Efficace su una vasta gamma di materiali fino a circa 10 mm, inclusi metalli riflettenti (con laser a fibra) e non metalli; più adatto per materiali più spessi. |
Complessità della parte | Impegnativo per i dettagli complessi; si basa sulle forme degli utensili disponibili | Taglia con facilità geometrie complesse e dettagliate con elevata precisione. |
Volume di produzione | Più efficiente ed economicamente vantaggioso per modelli semplici e ripetitivi ad alto volume. | Più veloce per volumi medio-bassi, soprattutto per parti dettagliate o diversificate |
Costi di personalizzazione e attrezzaggio | Richiede strumenti specifici per ogni modello, aumentando i costi di attrezzaggio per i progetti unici. | Nessun costo di attrezzaggio; offre maggiore flessibilità di progettazione e facilità di modifica. |
Qualità dei bordi e lavorazione secondaria | Potrebbe essere necessaria la sbavatura o la levigatura a seconda del materiale e dell'utensile | In genere produce bordi più puliti, riducendo o eliminando il lavoro di finitura. |
Rapporto costi-efficacia | Costo inferiore delle macchine; costo operativo di circa 20-50 dollari all'ora; economico per la produzione semplice in serie. | Costi iniziali e di esercizio più elevati (circa 50-120 dollari all'ora); più efficiente per progetti complessi e risparmio di materiale. |
La distinzione pratica è chiara: i laser gestiscono la geometria e i dettagli, mentre la punzonatura si occupa di modelli di fori volumetrici e caratteristiche preformate.
Le presse piegatrici a controllo numerico trasformano pezzi grezzi tagliati in componenti tridimensionali. I moderni sistemi di controllo digitale garantiscono facilmente una tolleranza dell'angolo di piegatura di 1 grado, con una precisione di misurazione che raggiunge 0,01 gradi. Il ritorno elastico del materiale rappresenta la sfida principale. Per la piegatura a raggio standard, il ritorno elastico varia dal 20 al 30% a seconda del materiale. La coniatura, che richiede una forza sei volte superiore rispetto alla piegatura ad aria, elimina completamente il ritorno elastico.
La tolleranza della pressa piegatrice dipende dal tipo di materiale, dalla precisione della macchina utensile e dai requisiti del progetto. L'acciaio al carbonio può raggiungere una tolleranza di ±0,010 pollici. L'acciaio inossidabile richiede parametri meno stringenti a causa della sua tendenza al ritorno elastico. Proprietà del materiale come durezza, duttilità e limite di snervamento influenzano direttamente il modo in cui la lamiera si piega sotto pressione. I materiali più duri, come l'acciaio inossidabile e l'acciaio al carbonio, tendono a ritornare alla forma originale dopo la formatura, richiedendo un'attenta regolazione dell'angolo di piegatura e della forza per mantenere la precisione. HPS Gli operatori delle presse piegatrici utilizzano un sistema avanzato di feedback sulla misurazione dell'angolo per compensare le variazioni del materiale in tempo reale.
La saldatura unisce singole parti di lamiera in assiemi. La progettazione del giunto influisce direttamente sulla distorsione, sulla resistenza e sulla producibilità. Le linee guida di progettazione aiutano a ridurre al minimo la distorsione termica e a massimizzare la resistenza del giunto:
Aumenta la rigidità attraverso la geometria delle giunzioni. Flange, orli e bordi sagomati irrigidiscono la lamiera sottile e resistono alla deformazione meglio della saldatura lungo i bordi liberi.
Suddividete le saldature lunghe in tratti più corti. Le saldature intermittenti riducono l'apporto termico continuo e permettono al pezzo di raffreddarsi tra una passata e l'altra, evitando la deformazione del pannello.
Saldature bilanciate su tutta la superficie del pezzo. Il posizionamento simmetrico delle saldature distribuisce uniformemente la contrazione termica e previene la trazione unidirezionale.
Progettazione per la sequenza di saldatura. Raggruppare le saldature simmetricamente ed evitare lunghe passate su un solo lato favorisce una migliore sequenza di saldatura.
Accettare piccole modifiche geometriche per garantire la stabilità. Flange più larghe, nervature più piccole o una geometria del pannello modificata aumentano la rigidità con un impatto funzionale minimo.
Gestire la zona termicamente alterata (ZTA). Evitare di posizionare elementi sottoposti a forti sollecitazioni o di particolare importanza estetica in prossimità delle saldature. Aggiungere irrigidimento locale o specificare una finitura post-saldatura laddove inevitabile.
Garantire l'accessibilità alla saldatura e lo spazio necessario per gli utensili. Prevedere spazio sufficiente per torce TIG, pistole MIG ed elettrodi per saldatura a punti. Riprogettare i giunti aggiungendo flange, modificando la direzione di sovrapposizione o riposizionando le saldature, anziché forzare saldature difficili.
Bilanciare la resistenza del giunto con l'apporto termico. Verificare le dimensioni e la lunghezza della saldatura in base ai requisiti strutturali per evitare di saldare eccessivamente lamiere sottili.
Valutate metodi di giunzione alternativi. Rivetti, giunzioni aggraffate e adesivi strutturali generano poco o nessun calore. Sono preferibili quando il controllo della deformazione è la priorità. Strategie ibride come la saldatura a punti combinata con l'adesivo possono migliorare sia le prestazioni che la producibilità.
I diversi tipi di giunzione si comportano in modo diverso durante la saldatura:
Tipo di giunto | Comportamento di distorsione | Note sull'uso e sulla forza | Implicazioni di progettazione |
|---|---|---|---|
Giro | Il doppio spessore intrappola il calore; la deformazione aumenta con le saldature continue. | Buona resistenza al taglio; tollerante agli errori di assemblaggio. | Utilizzare la saldatura a punti o intermittente dei bordi |
Culo | Sensibile all'accoppiamento; gli spazi vuoti aumentano l'apporto di calore e la distorsione | Finitura estetica a filo | Aggiungere rinforzi o flange per la saldabilità |
Angolo | Calore concentrato lungo un bordo a bassa rigidità | Strutturalmente efficiente per involucri/telai | Aggiungere piccole flange o utilizzare saldature intermittenti |
Flangiato | Minore distorsione rispetto alla saldatura di un bordo libero | Superficie di saldatura stabile, ripetibile | Preferito per la stabilità dimensionale nelle lamiere sottili |
Il tuo approccio alla saldatura si basa su principi di progettazione pratici:
Utilizzare saldature ad angolo esterno per una penetrazione superiore, un riempimento migliore e un aspetto più pieno. Le saldature a T offrono un'eccellente resistenza al taglio per rinforzi, fazzoletti e deflettori. Le varianti ad angolo interno e a cordone d'angolo interno sono adatte ai casi in cui non sono ammesse sporgenze di saldatura.
Progettare prima per la piegatura. La saldatura è un processo secondario, successivo alla piegatura. Completare prima la modellazione 3D della piegatura e verificare il gioco dell'utensile di piegatura in modo che le flange di saldatura non ostacolino la corsa di piegatura.
Non disegnare mai cordoni di saldatura, cordoni di saldatura o aperture di saldatura in CAD. Il modello deve rispecchiare la geometria reale della piega non saldata, con la compensazione della saldatura calcolata dal CAM.
Tenere conto delle saldature non sigillanti. La saldatura laser garantisce il collegamento e l'allineamento strutturale, non la tenuta stagna all'acqua o ai gas. Gli spazi di scarico della curvatura e le giunzioni aperte non vengono riempiti automaticamente. Specificare l'utilizzo di un sigillante o la levigatura manuale a riempimento completo se è richiesta la sigillatura.
Utilizzare un sistema di autoallineamento a linguetta e scanalatura. Le linguette e le scanalature ad incastro, ricavate durante il taglio laser, garantiscono un allineamento preciso senza l'utilizzo di dispositivi di fissaggio, eliminando l'errore cumulativo di assemblaggio. La larghezza della linguetta deve essere da 3 a 5 volte lo spessore della lamiera, con un gioco unilaterale da 0,1 a 0,15 mm.
Aggiungere fori di posizionamento tagliati al laser (da 3,0 a 5,0 mm) sulle superfici di riferimento non saldate per perni di centraggio, perni elastici o bulloni di posizionamento. Ciò migliora la uniformità dell'assemblaggio ad alto volume e fornisce un punto di riferimento per l'ispezione.
La finitura superficiale protegge i componenti dalla corrosione e conferisce loro l'aspetto desiderato. Le diverse finiture offrono diversi livelli di resistenza alla corrosione a costi differenti:
Tipo di finitura | Ore di utilizzo in nebbia salina (ASTM B117) | Fascia di prezzo (al metro quadro) |
|---|---|---|
Verniciatura a polvere | 500–1.000+ (le resine super resistenti possono superare i 2.000) | Da 0,75 a 2,50 dollari |
Zincatura | 200–500 | Da 0,30 a 1,00 dollari |
Anodizzazione (Tipo II) | Oltre 1.000 | Da 0,80 a 2,00 dollari |
Anodizzazione (strato duro di tipo III) | Oltre 2.000 | Da 1,50 a 4,00 dollari |
Placcatura zinco-nichel | 800–1.200 | Da 1,50 a 3,50 dollari |
Nichelatura chimica | 500–1.000+ | Da 2,00 a 5,00 dollari |
Cromatura (decorativa/dura) | Non specificato | Da $3,00 a $10,00 e oltre |
Ogni finitura è adatta ad applicazioni specifiche:
La verniciatura a polvere offre la soluzione più economica. È ideale per componenti destinati all'esterno, per la varietà di colori disponibili e per i pezzi di grandi dimensioni. Il limite principale: non è elettricamente conduttiva.
La zincatura si colloca nella fascia di costo medio-bassa. È ideale per la protezione dalla corrosione e per elementi di fissaggio a basso costo. Il limite: la disponibilità limitata di colori.
L'anodizzazione si colloca in una fascia di costo media. È particolarmente indicata per conferire durezza e resistenza all'usura all'alluminio. Il limite: è applicabile solo all'alluminio e la gamma di colori è limitata.
La zincatura-nichel rappresenta la fascia di costo più elevata. È ideale per ambienti difficili e applicazioni nel settore automobilistico. Il limite principale è rappresentato dal costo elevato e dalla complessità del processo.
La nichelatura chimica si colloca nella fascia di costo medio-alta. È ideale per rivestimenti uniformi su superfici complesse. Il limite principale: la minore conduttività.
La scelta dipende dall'ambiente operativo, dal budget e dai requisiti funzionali. HPS Vi guida nella scelta delle finiture per conciliare le esigenze di prestazioni con i vincoli di costo.
L'ispezione del primo articolo convalida il primo componente prodotto rispetto a tutti i requisiti di progettazione. Il processo di fabbricazione della lamiera include l'ispezione del primo articolo come fase critica di controllo qualità. Si segue lo standard AS9102 per strutturare questa convalida. Si contrassegnano i disegni tecnici e si crea un piano di ispezione. Il modulo 1 tiene traccia della responsabilità del codice articolo. Il modulo 2 documenta la responsabilità dei materiali e del processo. Dopo la produzione del componente, si misurano tutte le caratteristiche critiche con strumenti calibrati. I test funzionali verificano gli accoppiamenti di assemblaggio. I risultati vengono raccolti nel modulo 3 dello standard AS9102. I controlli in corso di produzione vengono eseguiti in ogni fase della produzione. Gli operatori verificano continuamente gli angoli di piegatura, le posizioni dei fori e le condizioni superficiali. Questo approccio individua le deviazioni prima che si accumulino e si trasformino in costose rilavorazioni.
Le deviazioni di tolleranza più comuni nella lavorazione della lamiera includono:
La precisione del posizionamento del foro dipende dalla capacità di taglio laser e dallo spessore del materiale.
La deviazione della lunghezza della flangia si verifica a causa del ritorno elastico del materiale durante la piegatura
Le problematiche relative all'angolo di piegatura si presentano con materiali ad alto ritorno elastico come l'acciaio inossidabile.
La deviazione di planarità interessa i pannelli sottili di grandi dimensioni dopo la saldatura o la formatura.
La variazione della larghezza della fessura influisce sull'accoppiamento dei componenti durante l'assemblaggio.
La scelta del materiale influenza significativamente le tolleranze raggiungibili. Le flange corte richiedono una lavorazione complessa perché non dispongono di un adeguato supporto per la pressa piegatrice. L'accumulo di tolleranze su più curve rende difficile il mantenimento delle dimensioni finali, soprattutto nel caso di materiali sottili e flessibili.
Ridurre le tolleranze laddove non è necessaria un'elevata precisione può portare a significativi risparmi sui costi senza compromettere la funzionalità. Modificare una tolleranza da ±0,05 mm a ±0,5 mm su dimensioni non critiche semplifica i processi produttivi e riduce gli scarti.
Il processo inizia con l'identificazione della sequenza di assemblaggio cruciale. Raccogli i dati dimensionali da disegni e modelli CAD. Scegli il metodo di analisi più appropriato tra l'analisi del caso peggiore e l'analisi statistica. Crea la catena di tolleranze che collega tutte le caratteristiche chiave. Ottimizza il progetto allentando prima le tolleranze non critiche. Questo approccio a più livelli concentra le risorse produttive solo dove la funzionalità richiede precisione.
I metodi di assemblaggio dei componenti in lamiera variano in termini di resistenza, velocità e costo:
Metodo | Ideale per | Forza | Costo relativo |
|---|---|---|---|
Saldatura a punti | Spessore sottile ad alto volume | Alto | Basso |
Saldatura MIG/TIG | saldature strutturali | Molto alto | Mezzo |
Avvincente | Giunti permanenti senza riscaldamento | Mezzo | Basso-Medio |
Concludere | Giunti leggeri senza viti | Mezzo | Basso |
Incollaggio adesivo | Superfici cosmetiche realizzate con materiali misti | Mezzo | Mezzo |
Lo spessore della finitura influisce sull'assemblaggio. I rivestimenti modificano le dimensioni dei fori e delle fessure. Un progetto che si assembla perfettamente in metallo grezzo potrebbe causare interferenze dopo il rivestimento. I test funzionali convalidano il funzionamento dell'intero assemblaggio secondo le specifiche. Si verifica l'adattamento e le prestazioni nelle condizioni previste. HPS Gestisce l'intero processo internamente, garantendo la qualità in ogni fase.
Il processo di lavorazione della lamiera è una sequenza interconnessa. La progettazione CAD definisce il componente, la fabbricazione gli dà forma, e l'ispezione e l'assemblaggio ne verificano la conformità. Una collaborazione precoce in ambito DFM (Design for Manufacturing), tolleranze controllate e rigorosi controlli di qualità prevengono costose rilavorazioni e ritardi. HPS Offre un servizio completo di fabbricazione, dal supporto alla progettazione al taglio e alla formatura di precisione, dalla saldatura alla finitura e all'assemblaggio, il tutto sotto lo stesso tetto, riducendo i tempi di consegna e minimizzando gli errori di passaggio di consegne. Contattaci HPS per trasformare i tuoi file CAD in assiemi affidabili e pronti per la produzione.
Sui pezzi tagliati al laser è prevedibile una tolleranza da ±0,125 mm a ±0,25 mm. La piegatura con pressa piegatrice in genere mantiene una tolleranza di ±1 grado. HPS adatta le tolleranze ai requisiti funzionali.
I tempi di consegna dipendono dalla complessità, dal volume e dalle finiture. I prototipi vengono spediti in pochi giorni. La produzione in serie richiede settimane. HPS Fornisce tempistiche durante la revisione DFM.
SÌ. HPS Vi supportiamo dalla fase di prototipazione fino alla produzione su larga scala. Vi garantiamo una qualità costante e un unico referente in ogni fase.
 Richiedi un preventivo ora


 IPv6 RETE SUPPORTATA
Lasciate un messaggio
Scansione su Wechat :
Scansione su WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska