Perché così tanti progetti di lavorazione della lamiera falliscono in fabbrica?
La progettazione di componenti per la lavorazione della lamiera richiede un approccio fondamentalmente diverso rispetto alla lavorazione CNC o alla stampa 3D. Nella lavorazione della lamiera, un pezzo di metallo piatto viene tagliato, punzonato e piegato per ottenere un componente strutturale tridimensionale. Sebbene i moderni software CAD consentano agli ingegneri di disegnare geometrie complesse di qualsiasi tipo, è nella trasformazione di queste linee digitali in componenti metallici fisici ed economicamente vantaggiosi che la progettazione per la produzione (DFM) diventa fondamentale.
La mancata ottimizzazione dei progetti per la produzione in fabbrica spesso comporta gravi deformazioni del materiale, piegature incrinate, un aumento degli scarti e ritardi nella produzione. Al contrario, una strategia DFM (Design for Manufacturing) ben ottimizzata non solo accelera il processo produttivo, ma può anche ridurre drasticamente i costi di attrezzaggio e manodopera. In questa guida completa, illustreremo le migliori pratiche essenziali per la progettazione di componenti in lamiera e metteremo in evidenza gli errori più comuni da evitare.
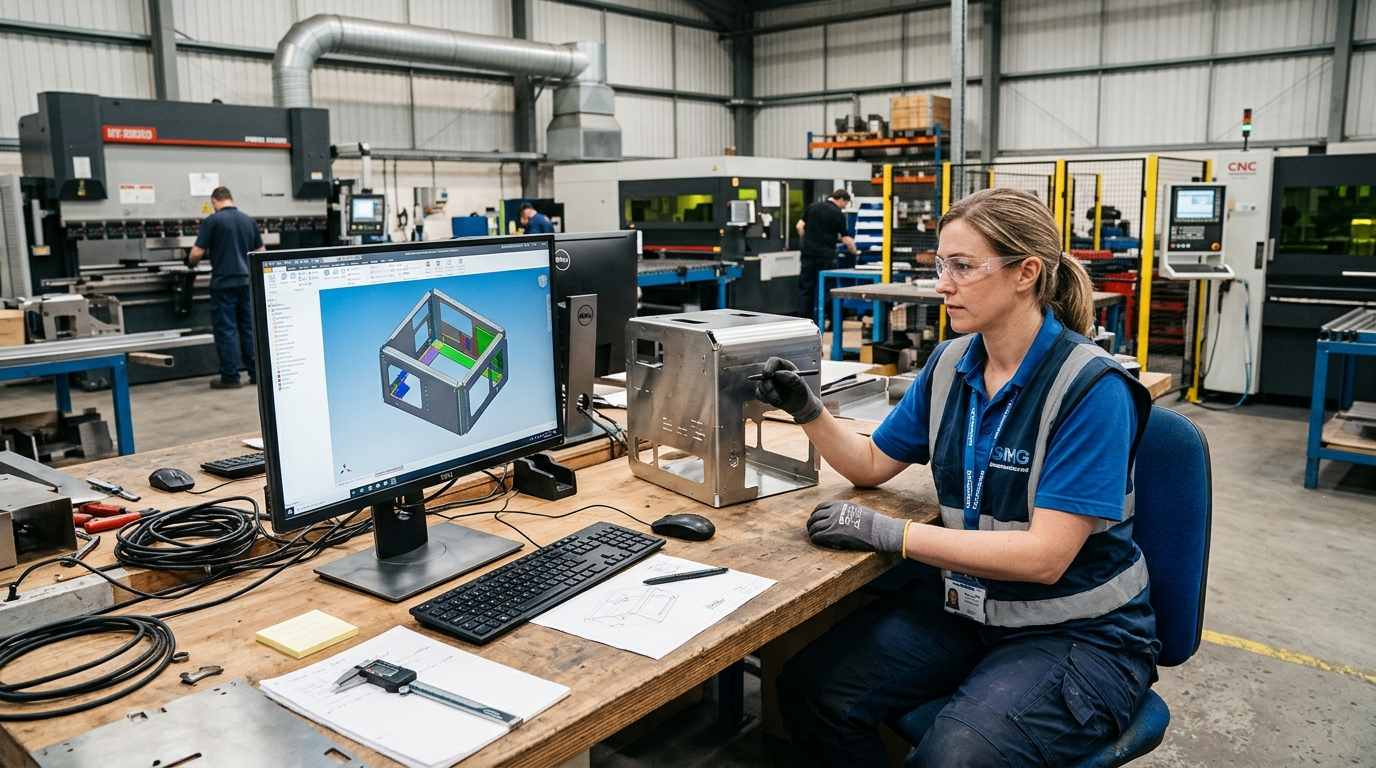
La regola fondamentale nella progettazione di lamiere riguarda la piegatura. Quando una lamiera piana viene forzata in una matrice a V da una pressa piegatrice, il materiale all'esterno della piega si allunga mentre quello all'interno si comprime. Per evitare che il metallo si fratturi o si deformi, i progettisti devono specificare il corretto raggio di curvatura interno.
Come regola generale, il raggio di curvatura interno dovrebbe essere almeno pari allo spessore del materiale (1T). Per materiali più duri come l'acciaio al carbonio ad alta resistenza o alcune leghe di alluminio di grado aerospaziale, questo raggio minimo potrebbe dover aumentare a 2T o 3T per evitare la formazione di crepe. Inoltre, per contenere i costi di produzione, è consigliabile cercare di mantenere un raggio di curvatura uniforme su tutte le pieghe di un singolo pezzo. Ciò evita all'operatore della pressa piegatrice di dover effettuare cambi utensile tra una piegatura e l'altra, operazioni che richiedono molto tempo.
Posizionare fori, fessure o intagli troppo vicino a una linea di piegatura è un classico difetto di progettazione. Durante il processo di piegatura, il materiale in prossimità della linea di piegatura subisce sollecitazioni estreme. Se un foro viene posizionato in questa zona di deformazione, si allungherà assumendo una forma ovale, rendendolo inutilizzabile per l'inserimento di componenti o per l'allineamento strutturale.
Per garantire l'integrità delle caratteristiche, la distanza dal bordo di un foro all'inizio della curva deve essere almeno 2,5 volte lo spessore del materiale più il raggio di curvatura (2,5T + R). Questa regola è particolarmente importante quando si progettano strutture complesse. Contenitori in lamiera su misura che richiedono un allineamento preciso delle schede madri interne e delle ventole di raffreddamento. Se, a causa di vincoli di spazio, è necessario praticare un foro vicino a una curva, il partner di produzione potrebbe doverlo punzonare dopo il processo di curvatura, il che aumenta significativamente i costi di lavorazione secondaria.
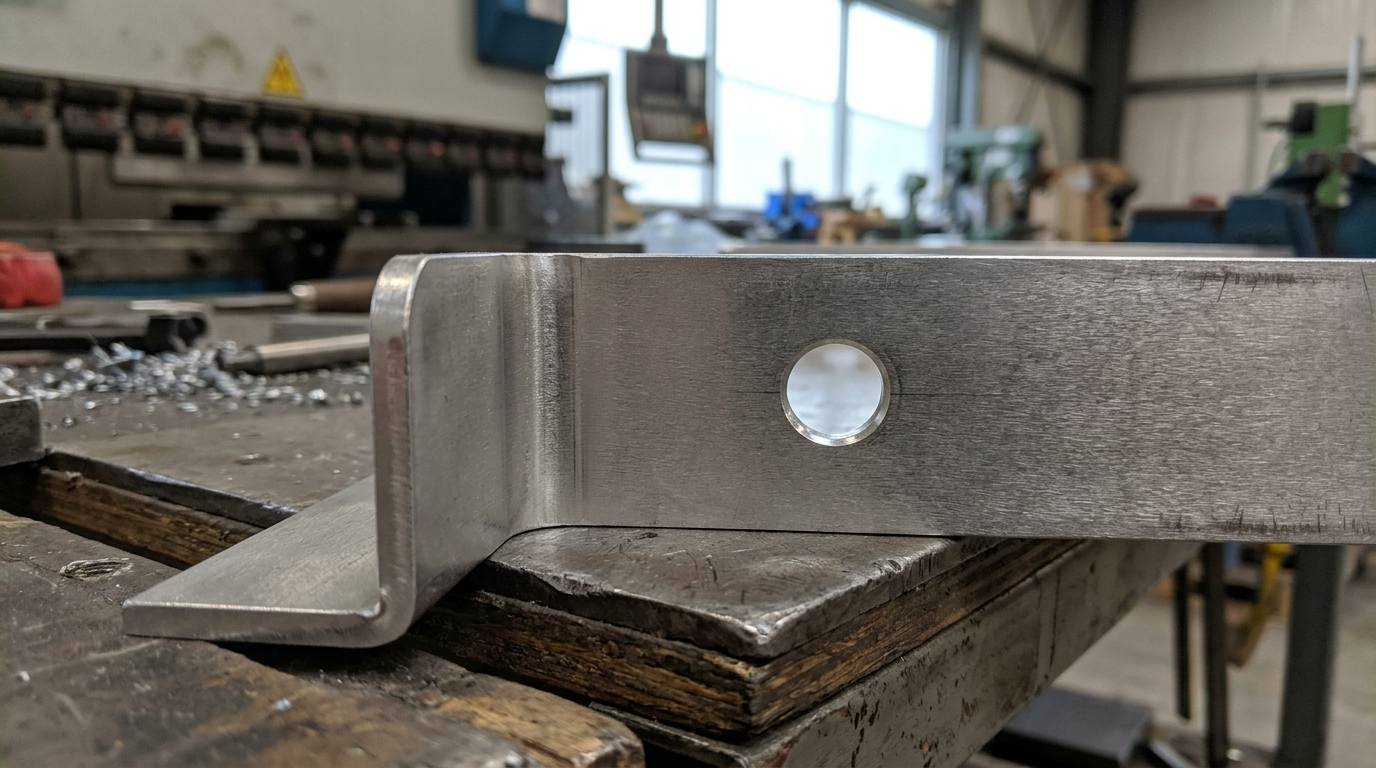
Quando si esegue una piegatura in prossimità del bordo di una lamiera piana, il materiale adiacente può lacerarsi. Per evitare ciò, i progettisti devono prevedere degli smussi di piegatura. Uno smusso di piegatura è una piccola tacca praticata nel materiale immediatamente adiacente alla linea di piegatura, che fornisce al metallo lo spazio necessario per allungarsi naturalmente.
La larghezza di una scanalatura di piegatura dovrebbe essere almeno pari allo spessore del materiale e la sua profondità dovrebbe estendersi leggermente oltre il raggio di curvatura. Allo stesso modo, l'applicazione di smussi o raccordi arrotondati agli angoli vivi prima del taglio del metallo non solo renderà i pezzi più sicuri da maneggiare per gli operatori della catena di montaggio, ma migliorerà anche l'adesione dei trattamenti di verniciatura a polvere.
Anche gli ingegneri meccanici più esperti a volte trascurano i vincoli fisici dei macchinari pesanti. Di seguito sono elencati gli errori più frequenti che interrompono il flusso di lavoro di fabbricazione:
Specificare tolleranze inutilmente ristrette: Sebbene la lavorazione CNC possa facilmente raggiungere tolleranze di ±0,005 pollici, richiedere la stessa precisione a una pressa piegatrice per lamiera è irrealistico e costoso. A meno che un punto di fissaggio specifico non richieda una precisione assoluta, è consigliabile affidarsi alle tolleranze standard della lamiera (in genere ±0,015 pollici). Una tolleranza eccessiva costringe il produttore a utilizzare utensili specializzati e aumenta il tasso di scarto, con conseguente aumento del costo finale.
Progettare geometrie chiuse impossibili: Una pressa piegatrice richiede spazio fisico per il funzionamento del punzone superiore e della matrice a V inferiore. Progettare una forma a U alta e stretta o una scatola completamente chiusa senza lasciare spazio per gli utensili renderà impossibile piegare il pezzo. Quando si progettano pezzi come Staffe di precisione in lamieraVisualizzate sempre la sequenza delle pieghe e assicuratevi che la macchina abbia spazio sufficiente per ritrarsi dopo ogni piega.
Ignorare le distanze di inserimento dei componenti hardware: L'utilizzo di elementi di fissaggio autofilettanti (come dadi PEM e distanziali) è un ottimo modo per creare filettature resistenti su lamiere sottili. Tuttavia, posizionare questi elementi di fissaggio troppo vicino a una parete verticale o a una curva impedirà alla pressa per l'inserimento della ferramenta di adattarsi al foro. Consultare sempre la scheda tecnica del produttore dell'elemento di fissaggio per i requisiti minimi di distanza dal bordo.
Decidere come unire più componenti in lamiera è una considerazione DFM critica. Mentre la saldatura TIG/MIG robotizzata e manuale fornisce un'eccezionale rigidità strutturale, ideale per la costruzione di componenti in lamiera. Scaffalature per attrezzature pesanti—La saldatura introduce calore estremo. Questo calore può causare la deformazione della lamiera sottile, rendendo necessari costosi interventi di raddrizzamento e levigatura successivi alla saldatura per ripristinare la finitura estetica.
Quando possibile, gli ingegneri dovrebbero prendere in considerazione metodi di fissaggio meccanico. La progettazione di linguette e fessure intersecanti, l'utilizzo di rivetti industriali o l'impiego di elementi di fissaggio autofilettanti possono ridurre drasticamente i tempi di assemblaggio. Il fissaggio meccanico consente inoltre di spedire il prodotto smontato, riducendo significativamente i costi di trasporto internazionale rispetto alla spedizione di contenitori cavi completamente saldati.
Una progettazione di lamiere realmente ottimizzata richiede uno sforzo collaborativo tra il team di sviluppo prodotto e la produzione. Attenendosi rigorosamente ai principi DFM (Design for Manufacturing), ovvero standardizzando i raggi di curvatura, rispettando le tolleranze dei fori e progettando per facilitare l'accesso agli utensili, è possibile eliminare i colli di bottiglia prima ancora di tagliare la prima lamiera.
In Huapusheng, il nostro team di ingegneri specializzato fornisce un'analisi DFM proattiva per ogni progetto. Analizziamo i vostri file CAD 3D per identificare i potenziali rischi di produzione e suggerire modifiche che consentano di ridurre i costi, garantendo che il vostro hardware si adatti perfettamente dal prototipo alla produzione di massa. Inviateci oggi stesso i vostri progetti e ottimizziamo insieme la vostra prossima produzione.
Qual è la causa più comune di rottura di un componente in lamiera durante la piegatura?
Il guasto più comune è la frattura del metallo causata dalla specifica di un raggio di curvatura interno troppo stretto rispetto allo spessore o alla durezza del materiale. Attenersi sempre al raggio di curvatura minimo (di solito 1T) per consentire al metallo di allungarsi senza lacerarsi.
Posso utilizzare raggi di curvatura diversi su un singolo componente?
Sebbene il software CAD lo consenta, è fortemente sconsigliato utilizzare raggi di curvatura diversi su un singolo pezzo. Ciò costringe l'operatore della pressa piegatrice ad arrestare la macchina e a cambiare fisicamente gli utensili di punzonatura e matrice per ogni curvatura diversa, il che aumenta drasticamente i costi di manodopera e i tempi di produzione.
In che modo il calore generato dal taglio laser influisce sulla progettazione per la producibilità (DFM)?
Se i fori o le aperture vengono realizzati troppo vicini tra loro, il calore concentrato del laser a fibra può causare la deformazione o la fusione delle sottili strisce di metallo che li separano. La prassi migliore è mantenere una distanza tra gli elementi punzonati o tagliati al laser maggiore dello spessore del metallo stesso.
 Richiedi un preventivo ora


 IPv6 RETE SUPPORTATA
Lasciate un messaggio
Scansione su Wechat :
Scansione su WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska