Perché il controllo qualità è importante nella produzione di lamiere di precisione
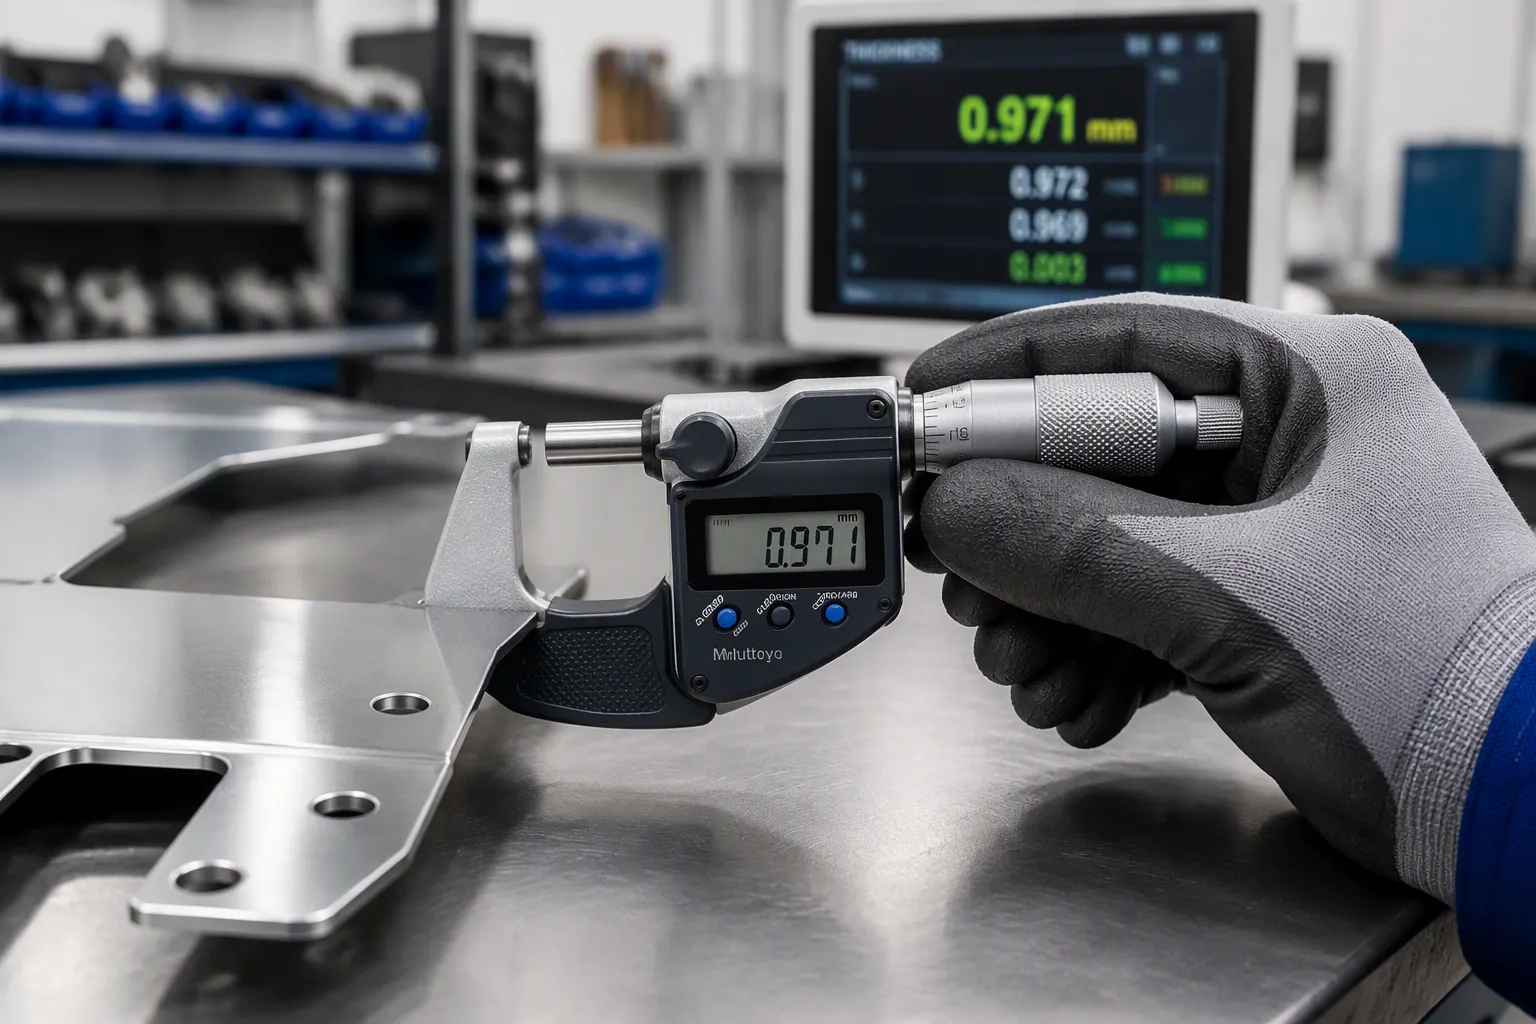
Il controllo qualità determina se i componenti di precisione in lamiera funzionano in modo sicuro in applicazioni critiche. Anche minime deviazioni dalle tolleranze possono causare guasti catastrofici in componenti aerospaziali, medicali o automobilistici. Il rigoroso controllo di qualità della lamiera protegge ti protegge da costosi richiami, richieste di risarcimento e danni alla reputazione. Riduce inoltre gli sprechi a lungo termine, le rilavorazioni e i ritardi di produzione. Collaborando con leader del settore come HPS garantisce processi rigorosi che superano gli standard del settore.
Il controllo qualità previene guasti costosi in componenti critici. Consente di risparmiare denaro riducendo le rilavorazioni e i richiami.
Un rigoroso controllo di qualità rafforza la fiducia dei clienti e soddisfa importanti standard di settore come la norma ISO 9001.
Per risultati affidabili, scegli un produttore dotato delle certificazioni appropriate, di strumenti di ispezione adeguati e di un sistema di qualità collaudato.
Un controllo qualità inadeguato crea effetti a catena che danneggiano i prodotti, i profitti e la reputazione. Comprendere queste conseguenze aiuta a capire perché un rigoroso controllo qualità nella lavorazione della lamiera protegge la tua attività.
Un controllo qualità inadeguato permette l'utilizzo di componenti difettosi in applicazioni critiche. Una staffa o un alloggiamento compromessi possono cedere sotto carico. Nel settore aerospaziale o in quello delle apparecchiature mediche, un cedimento del genere mette a rischio vite umane. Non potete permettervi questo rischio.
Piccole deviazioni di tolleranza si accumulano su più componenti. Di conseguenza, l'assemblaggio risulta difettoso anche quando ogni singolo componente soddisfa le proprie specifiche. Considera questi problemi comuni:
Tipo di equipaggiamento | Tolleranza tipica (±) | Problema di assemblaggio |
|---|---|---|
Foro a foro (stessa superficie) | 0,005 pollici | Disallineamento degli schemi di fissaggio dei bulloni |
Piegare fino al foro / piegare fino al bordo | 0,015–0,030 pollici | Spazi vuoti o grinze in corrispondenza delle curve |
Angolo di piegatura | ±1° per curvatura | Errore angolare cumulativo |
Assemblaggio saldato (post-saldatura) | 0,030 pollici o superiore | Distorsione e deformazione dovute al calore |
Planarità (oltre 12 pollici) | ±0,030 pollici | Superfici di accoppiamento irregolari |
Le rilavorazioni consumano risorse. Le officine spreche di sistemi di controllo qualità automatizzati impiegano dal 15% al 25% del tempo di produzione in rilavorazioni, l'equivalente di un intero turno. Lo spreco di materiale aggrava ulteriormente queste perdite. Un'azienda di medie dimensioni con costi dei materiali pari a 4 milioni di dollari e un tasso di rilavorazione del 10% spreca 400.000 dollari all'anno. Riducendo le rilavorazioni all'1%, lo spreco si riduce a 40.000 dollari. Il risparmio annuo totale spesso supera i 500.000 dollari.
I richiami di prodotti e i guasti sul campo distruggono la fiducia dei clienti. I vostri clienti ricordano ritardi, difetti e incidenti di sicurezza. Ricostruire quella fiducia richiede anni. HPS comprende questa realtà e integra la qualità in ogni fase della produzione.
Il controllo qualità non si limita a prevenire i problemi. Contribuisce attivamente a migliorare l'efficienza aziendale, a rafforzare le relazioni con i clienti e a promuovere una crescita sostenibile. Acquisirete un vantaggio competitivo quando ogni componente soddisferà le specifiche al primo tentativo. HPS Dimostra questo principio attraverso processi disciplinati e risultati misurabili.
La coerenza è ciò che distingue i produttori professionali da quelli mediocri. I vostri clienti si aspettano pezzi identici, che ne produciate dieci o diecimila. I sistemi di controllo qualità rendono tutto ciò possibile grazie a istruzioni di lavoro standardizzate e al monitoraggio in tempo reale.
La resa al primo passaggio (First-Pass Yield, FPY) misura la percentuale di prodotti che superano l'ispezione al primo tentativo. Un FPY più elevato riduce le rilavorazioni e gli scarti, con conseguente riduzione dei costi e miglioramento della soddisfazione del cliente. Il tasso di difettosità tiene traccia della percentuale di prodotti che non soddisfano gli standard. Un tasso di difettosità inferiore migliora direttamente l'affidabilità del prodotto e riduce le spese di garanzia. Il monitoraggio proattivo della qualità garantisce che un maggior numero di prodotti soddisfi gli standard, il che si traduce in una maggiore soddisfazione del cliente e in minori costi legati a rilavorazioni e scarti.
È possibile migliorare la resa al primo passaggio attraverso diversi metodi collaudati. Standardizzare le istruzioni di lavoro in modo che ogni operatore segua la stessa procedura. Implementare il Poka-Yoke, o la prevenzione degli errori, per evitare i difetti prima che si verifichino. Utilizzare il Controllo Statistico di Processo (SPC) per monitorare la variabilità del processo. Eseguire un'analisi delle cause profonde con strumenti come il metodo dei 5 perché e i diagrammi a lisca di pesce. Rafforzare la formazione e lo sviluppo delle competenze degli operatori. Condurre una manutenzione preventiva per ridurre al minimo la variabilità del processo. Monitorare i principali indicatori di qualità con dashboard in tempo reale.
Metodo di controllo qualità | Come migliora la resa al primo passaggio nella produzione di lamiere |
|---|---|
Raccolta dati e avvisi in tempo reale | Il sistema notifica automaticamente ai membri del team i problemi di qualità non appena si verificano, consentendo una risoluzione immediata e prevenendo la produzione di ulteriori pezzi difettosi. |
Ottimizzazione del processo | L'analisi dei processi esistenti e la visualizzazione dei dati di produzione aiutano a identificare i colli di bottiglia e a sviluppare processi più efficienti che migliorano la qualità. |
Formazione e abilitazione degli operatori | Fornire agli operatori dati di produzione accurati, istruzioni dettagliate e visibilità in tempo reale sulle prestazioni garantisce che possano assumersi la responsabilità della qualità. |
Garanzia di qualità del fornitore | Assicurarsi che il materiale acquistato soddisfi gli standard di qualità al momento della consegna previene che materiale di scarsa qualità causi difetti. |
Monitoraggio delle attrezzature (usura degli utensili, utensili rotti) | Il monitoraggio delle prestazioni degli utensili previene l'insorgere di problemi di qualità o ne minimizza l'impatto, evitando la produzione di pezzi di scarto. |
Prevenzione degli errori (Poka-Yoke) | Le tecniche di prevenzione degli errori impediscono i difetti prima che si verifichino, aumentando direttamente la resa al primo tentativo. |
Controllo statistico di processo (SPC) | Il monitoraggio delle variazioni di processo tramite SPC contribuisce a mantenere una qualità costante e a ridurre i difetti. |
Analisi delle cause profonde (5 perché, modello a lisca di pesce) | L'identificazione e la risoluzione delle cause alla base dei difetti prevengono il ripetersi degli stessi e migliorano la resa al primo tentativo. |
Manutenzione preventiva | Ridurre al minimo le variazioni di processo attraverso una manutenzione regolare migliora l'affidabilità delle apparecchiature e la costanza della qualità. |
La capacità di processo (Cpk) fornisce una misura statistica della coerenza entro le tolleranze. I processi capaci con un Cpk pari o superiore a 1,33 garantiscono che i prodotti soddisfino le specifiche, riducendo la variabilità e i difetti. Il Right First Time (RFT) misura la resa end-to-end in tutte le fasi del processo. Un RFT elevato dimostra un eccellente controllo del processo e l'eliminazione degli sprechi.
Gli sprechi erodono i profitti. Ogni pezzo scartato rappresenta una perdita di materiale, manodopera e tempo macchina. Ogni componente rilavorato aggiunge costi senza aggiungere valore. Un rigoroso controllo qualità della lavorazione della lamiera elimina queste spese nascoste.
Il tasso di scarto tiene traccia della percentuale di materiale definitivamente scartato. Ridurre il tasso di scarto consente di risparmiare materiale, manodopera e tempo macchina, migliorando direttamente l'efficienza dei costi. Il tasso di rilavorazione monitora i prodotti che necessitano di lavorazioni aggiuntive. Ridurre le rilavorazioni riduce la manodopera aggiuntiva e l'utilizzo delle macchine, migliorando la produttività e i margini. La componente Qualità dell'OEE misura la dimensione qualitativa dell'Efficienza Complessiva delle Apparecchiature (OEE). Un punteggio elevato, pari o superiore al 99,9%, indica sprechi interni minimi e una produzione efficiente.
Il costo della scarsa qualità (COPQ) rappresenta il totale finanziario di tutti i costi derivanti da difetti di qualità. Questa cifra varia spesso dal 5% al 30% del fatturato. Ridurre il COPQ è una leva fondamentale per la redditività. Il tasso di qualità dei fornitori funge da indicatore anticipatore, misurando la qualità dei materiali in entrata. Una buona qualità dei fornitori previene difetti a valle, riducendo rilavorazioni e ritardi. Il tasso di reclami dei clienti funge da indicatore ritardato delle prestazioni sul campo. Un basso tasso di reclami riflette un'elevata soddisfazione del cliente e una solida reputazione del marchio.
Riducendo sistematicamente gli sprechi, si ottengono benefici cumulativi. Il risparmio di materiale si traduce direttamente in un aumento dei profitti. Le ore di lavoro vengono spostate dalle rilavorazioni alla produzione effettiva. La capacità produttiva delle macchine si libera per nuovi ordini. Questi miglioramenti si moltiplicano a ogni ciclo di produzione.
Gli standard di settore forniscono il quadro di riferimento per una qualità costante. Proteggono i vostri clienti, la vostra attività e gli utenti finali dei vostri prodotti. Per i produttori seri, la conformità non è un'opzione, ma una necessità.
La norma ISO 9001 definisce i requisiti per i sistemi di gestione della qualità in tutti i settori industriali. La norma AS9100 aggiunge requisiti specifici per il settore aerospaziale in materia di sicurezza, tracciabilità e gestione del rischio. Queste certificazioni aprono le porte a nuovi mercati e dimostrano il vostro impegno per l'eccellenza.
La mancata conformità comporta gravi conseguenze. Le spedizioni respinte interrompono le consegne e i ricavi. I fallimenti negli audit di conformità possono avere ripercussioni a cascata sugli audit OEM o normativi dei vostri clienti. I problemi di certificazione possono causare ritardi di settimane nei progetti, con conseguenti interruzioni della produzione. Gli acquirenti del settore aerospaziale non possono spedire assemblaggi completi se i componenti provengono da un fornitore non certificato AS9100. I clienti potrebbero bloccare i nuovi ordini, avviare audit di qualità o trasferire i programmi a fornitori alternativi in seguito alla perdita della certificazione.
Conseguenze della mancata conformità | Impatto su Produzione di lamiere |
|---|---|
Spedizioni respinte | Il cliente potrebbe rifiutare la consegna di parti o componenti, interrompendo la fornitura e causando perdite di fatturato. |
Errori negli audit di conformità | Un acquirente che si rifornisce da un fornitore non conforme potrebbe non superare i propri audit OEM o normativi. |
Ritardi del progetto | In caso di problemi di certificazione che interrompono la produzione o la consegna, possono verificarsi ritardi di settimane. |
Impossibilità di spedire gli assemblaggi finiti | Ad esempio, gli acquirenti del settore aerospaziale non possono spedire assemblaggi completi se i componenti provengono da un'officina non certificata AS9100. |
Azioni del cliente in seguito alla perdita della certificazione | Gli acquirenti possono bloccare i nuovi ordini, avviare un audit di qualità o trasferire il programma a un fornitore di riserva. |
Monitoraggio intensificato o transizione del programma | Se la perdita della certificazione è temporanea, il programma può proseguire con un monitoraggio più rigoroso; se invece la perdita è di natura strutturale, il programma può essere trasferito a un altro fornitore. |
Il controllo qualità supporta direttamente il conseguimento e il mantenimento delle certificazioni. La gestione della qualità dei fornitori estende la supervisione ai fornitori stessi e garantisce la tracciabilità dei materiali fino alla loro origine. Il miglioramento dei processi adotta le migliori pratiche regolamentate dal settore e applica un monitoraggio continuo per identificare le opportunità di miglioramento. La gestione delle non conformità garantisce che i processi produttivi siano conformi alle normative applicabili e consente l'identificazione rapida dei punti di non conformità. Le azioni correttive e preventive (CAPA) accelerano l'implementazione a seguito delle valutazioni dei rischi e forniscono metodologie per individuare le cause profonde. Un processo decisionale informato richiede una documentazione completa e la registrazione dei dati critici.
La certificazione AS9100 segue un processo strutturato. Un audit preliminare verifica la conformità della documentazione del sistema di gestione ai requisiti. Una revisione della documentazione esamina l'efficacia con cui sono state risolte le non conformità riscontrate nell'audit preliminare. L'audit di certificazione valuta l'efficacia del sistema in due fasi. La Fase 1 verifica il Sistema di Gestione della Qualità (SGQ) per chiarire le condizioni di certificazione e valutarne il livello di maturità. La Fase 2 si concentra sull'implementazione, l'efficacia e la conformità e deve essere completata entro sei mesi dalla Fase 1. Il rilascio del certificato avviene una volta soddisfatti tutti i criteri. Gli audit di sorveglianza annuali consentono di ottimizzare continuamente i processi. La ricertificazione dopo tre anni garantisce il miglioramento continuo e mette in evidenza la qualità del servizio.
Gli standard aerospaziali offrono vantaggi misurabili. Le procedure documentate per le azioni correttive portano a una riduzione del tasso di difetti. Un minor numero di prodotti non conformi si traduce in meno rilavorazioni e scarti, nonché in una riduzione dei costi di produzione. La documentazione strutturata facilita l'apprendimento per i nuovi dipendenti, eliminando le congetture. Le aziende che aderiscono agli standard aerospaziali accedono a nuovi mercati. Le aziende certificate registrano una maggiore soddisfazione del cliente. Gli standard aerospaziali contribuiscono alla cooperazione del settore attraverso la condivisione delle migliori pratiche. Le aziende che si aderiscono dimostrano un impegno a fornire prodotti e servizi di qualità.
La soddisfazione del cliente genera affari ripetuti e raccomandazioni. La vostra reputazione dipende dalla fornitura di componenti che soddisfino sempre le specifiche. Il controllo qualità rende tutto ciò possibile.
I clienti ricordano le scadenze non rispettate e le spedizioni difettose. Ricordano anche i fornitori che offrono costantemente un servizio eccellente. Una solida reputazione in termini di qualità crea fiducia, che si traduce in partnership a lungo termine. Diventerete il fornitore a cui si rivolgeranno per primo per i progetti più importanti.
Gli indicatori di qualità forniscono segnali di allarme tempestivi prima che i problemi raggiungano i clienti. Il monitoraggio dei tassi di difettosità e di reclamo consente di affrontare i problemi in modo proattivo. Questo approccio impedisce che piccoli problemi si trasformino in incidenti gravi. I clienti apprezzano questo livello di attenzione.
HPS L'azienda comprende che la soddisfazione del cliente inizia dalla qualità interna. Per questo investe in solidi sistemi di controllo qualità che individuano i problemi prima della spedizione. Questo impegno tutela i rapporti con i clienti e costruisce partnership durature.
La fidelizzazione dei clienti è una conseguenza naturale della qualità costante. I clienti restano fedeli ai fornitori di cui si fidano. Aumentano gli ordini quando le prestazioni si dimostrano affidabili. Consigliano i fornitori ad altri quando la loro esperienza supera le aspettative. Il controllo qualità crea questo circolo virtuoso di risultati positivi.
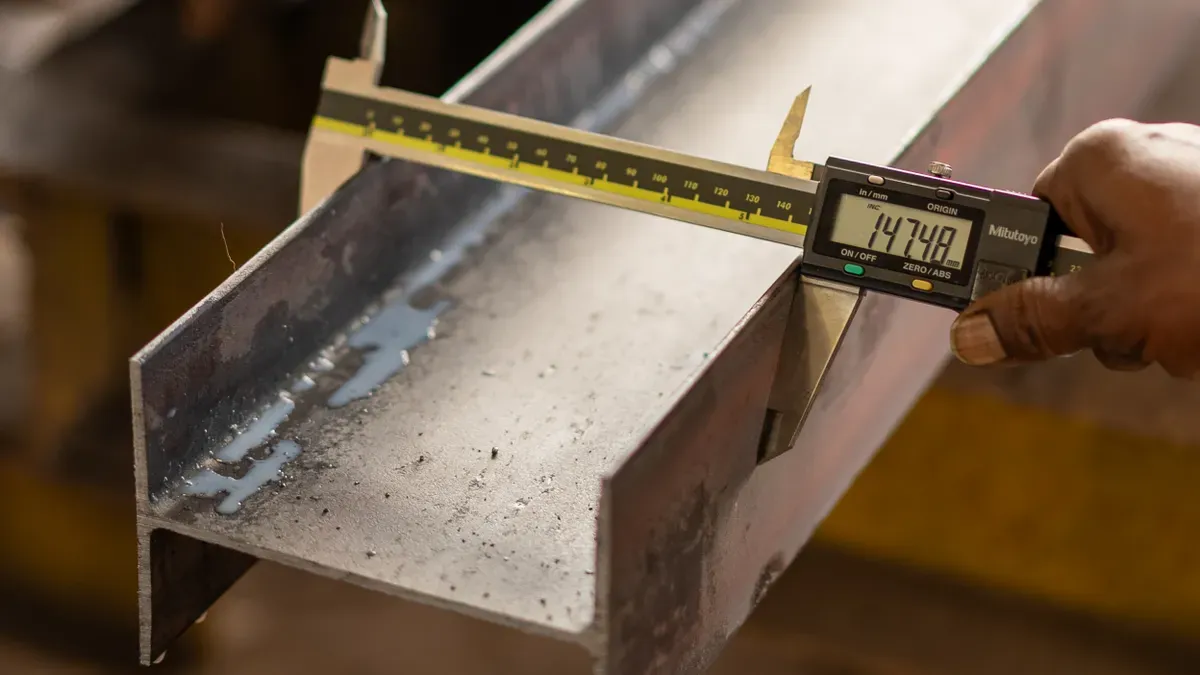
Ora capite perché il controllo qualità è importante e come contribuisce al successo. Il passo successivo consiste nel costruire un sistema che garantisca risultati costanti. L'implementazione richiede standard adeguati, metodi di verifica, controlli sui materiali e partnership. HPS dimostra come questi elementi interagiscono nella pratica.
Gli standard di settore offrono un quadro di riferimento collaudato per la gestione della qualità. Definiscono i requisiti, stabiliscono le migliori pratiche e creano responsabilità. Ottenere la certificazione vi conferisce credibilità.
La norma ISO 9001 fornisce le basi per i sistemi di gestione della qualità in tutti i settori industriali. Lo standard richiede processi documentati che coprano ogni fase della produzione. Questa documentazione consente l'identificazione precoce dei problemi prima che si propaghino. La ISO 9001 impone un processo decisionale basato sull'evidenza. Le decisioni relative alla qualità devono basarsi su dati di misurazione, analisi statistiche e prove documentate, piuttosto che su supposizioni. Si utilizzano i dati delle macchine di misura a coordinate per verificare le dimensioni. Si monitorano i tassi di resa al primo passaggio per identificare le aree problematiche. Si analizzano le tendenze delle non conformità per dare priorità ai progetti di miglioramento.
L'impatto della certificazione ISO 9001 si manifesta in risultati misurabili. Le procedure standardizzate riducono gli errori di produzione del 25%. I tassi di difettosità diminuiscono del 30%, riducendo i cicli di rilavorazione e i costi. La fidelizzazione dei clienti aumenta del 45% nel primo anno di certificazione.
Area di miglioramento | Impatto misurato dopo l'implementazione della norma ISO 9001 |
|---|---|
Procedure standardizzate | Riduzione del 25% degli errori di produzione |
Tassi di difettosità | Riduzione del 30% dei tassi di difettosità, con conseguente riduzione dei cicli di rilavorazione e dei costi. |
Soddisfazione del cliente | Aumento del 45% nella fidelizzazione dei clienti nel primo anno di certificazione. |
La norma ISO 9001 pone inoltre l'accento sull'analisi delle cause profonde e sulle azioni preventive. Queste pratiche riducono sistematicamente la variabilità e migliorano la capacità del processo. Il monitoraggio della qualità in tempo reale tramite il controllo statistico di processo consente l'identificazione proattiva delle deviazioni di processo prima che i pezzi escano dalle tolleranze. In questo modo si evitano scarti e rilavorazioni grazie a un intervento tempestivo.
La norma AS9100 aggiunge requisiti specifici per il settore aerospaziale in materia di sicurezza, tracciabilità e gestione del rischio. Questa certificazione apre le porte ai mercati aerospaziali e dimostra il vostro impegno per l'eccellenza. Il processo di certificazione segue un percorso strutturato. Un audit preliminare verifica la conformità della documentazione del sistema di gestione ai requisiti. Una revisione della documentazione esamina l'efficacia con cui sono state risolte le non conformità riscontrate durante l'audit preliminare. L'audit di certificazione valuta l'efficacia del sistema in due fasi. La Fase 1 verifica il sistema di gestione della qualità per chiarire le condizioni di certificazione e valutarne il livello di maturità. La Fase 2 si concentra sull'implementazione, l'efficacia e la conformità. La Fase 2 deve essere completata entro sei mesi dalla Fase 1. Il rilascio del certificato avviene una volta soddisfatti tutti i criteri. Gli audit di sorveglianza annuali contribuiscono all'ottimizzazione continua dei processi. La ricertificazione dopo tre anni garantisce il mantenimento del miglioramento continuo.
Gli standard aerospaziali offrono vantaggi misurabili. Le procedure documentate per le azioni correttive portano a una riduzione del tasso di difettosità. Un minor numero di prodotti non conformi si traduce in meno rilavorazioni e prodotti scartati. I costi di produzione diminuiscono. La documentazione strutturata facilita l'apprendimento per i nuovi dipendenti, eliminando le congetture. Le aziende certificate secondo gli standard aerospaziali accedono a nuovi mercati. Le aziende certificate registrano una maggiore soddisfazione del cliente.
L'ingegneria di precisione inizia con una corretta impostazione e verifica. È fondamentale accertarsi che utensili, dispositivi di fissaggio e programmi corrispondano al piano di produzione prima di avviare la lavorazione di qualsiasi pezzo. Questa disciplina previene errori costosi e garantisce una produzione costante.
Le fasi iniziali per l'implementazione del controllo qualità seguono una sequenza logica. Innanzitutto, verificare la configurazione confermando che utensili, dispositivi di fissaggio e programma corrispondano al piano di produzione. In secondo luogo, eseguire la lavorazione del primo pezzo attraverso tutte le operazioni. In terzo luogo, effettuare un controllo dimensionale con una macchina di misura a coordinate (CMM) per misurare ogni dimensione indicata rispetto al disegno o al modello 3D. In quarto luogo, documentare tutte le misurazioni in un Rapporto di Ispezione del Primo Articolo (FAIR) e segnalare le caratteristiche fuori tolleranza. In quinto luogo, sottoporre il FAIR all'approvazione del cliente prima dell'inizio della produzione completa.
Prima di iniziare la produzione, è inoltre necessario implementare un sistema di gestione della qualità ISO 9001. Questo sistema garantisce tracciabilità, standardizzazione e miglioramento continuo. Eseguire una revisione della progettazione per la producibilità (Design for Manufacturability, DFM) per analizzare il progetto alla ricerca di potenziali difetti. Verificare tolleranze ristrette, smussi di piegatura e problemi di posizionamento dei fori. Condurre un controllo di qualità in entrata per verificare la qualità del materiale, lo spessore e la finitura superficiale utilizzando micrometri e certificazioni del fornitore.
Le macchine di misura a coordinate trasformano la verifica delle tolleranze da stima manuale a misurazione precisa. Questi sistemi offrono un'accuratezza ineguagliabile dai metodi manuali. I diversi tipi di CMM sono adatti a diverse applicazioni.
Tipo | Progetto | Ideale per | Accuratezza tipica |
|---|---|---|---|
Macchina di misura a coordinate (CMM) a ponte | Ponte mobile sopra un tavolo fisso di granito. | Componenti di precisione di piccole e medie dimensioni (il tipo più comune) | ±1,0 – 3,0 μm |
Macchina di misura a portale | Ponte sorretto da due gambe rialzate, il pezzo in lavorazione rimane fisso | Parti di grandi dimensioni (pannelli di carrozzeria per autoveicoli, saldature >1 m) | ±3,0 – 10,0 μm |
Macchina di misura a sbalzo | Il braccio della sonda si estende da un solo lato ed è aperto su tre lati. | Parti lunghe e strette; facile accesso per l'operatore | ±3,0 – 8,0 μm |
Macchina di misura a coordinate con braccio orizzontale | Braccio di sonda orizzontale, spesso a doppio braccio per misurazioni simultanee. | Grandi componenti in lamiera, scocca grezza per autoveicoli. | ±5,0 – 15,0 μm |
Macchina di misura a coordinate portatile | Braccio articolato o laser tracker, senza tavolo fisso | Ispezione in loco, grandi assemblaggi che non possono essere spostati | ±10,0 – 50,0 μm |
Il processo di misurazione CMM si articola in cinque fasi. La fase di impostazione e allineamento prevede il fissaggio del pezzo sul piano di granito e la definizione di un sistema di coordinate mediante il contatto con superfici di riferimento note. La fase di qualificazione della sonda calibra lo stilo della sonda rispetto a una sfera di riferimento di precisione di diametro noto. L'esecuzione del programma segue un programma di misurazione predefinito per rilevare punti specifici sul pezzo. La fase di elaborazione dei dati adatta le caratteristiche geometriche ai punti misurati. La fase di generazione del report confronta ciascuna caratteristica misurata con la sua dimensione nominale e la tolleranza.
Il livello software trasforma le coordinate grezze in decisioni ingegneristiche. Il controllo del movimento e l'acquisizione dei dati sincronizzano il movimento degli assi con l'attivazione della sonda. L'allineamento CAD e la valutazione GD&T confrontano i dati misurati con i valori nominali CAD e applicano le strutture di riferimento secondo il disegno. La reportistica e la tracciabilità generano registri di ispezione, esportazioni di dati pronte per il controllo statistico di processo (SPC) e documentazione di conformità. Le capacità del software spesso limitano ciò che una CMM può valutare. La valutazione GD&T avanzata, l'analisi a forma libera e le routine di ispezione automatizzate dipendono tanto dalla configurazione del software quanto dalla meccanica della macchina.
Le macchine di misura a coordinate (CMM) verificano diversi tipi di tolleranza. Le tolleranze di posizione determinano la posizione dei centri dei fori, dei piani medi delle fessure e degli assi dei perni rispetto al sistema di riferimento specificato. Le tolleranze di orientamento calcolano la perpendicolarità, il parallelismo e l'angolarità a partire dall'orientamento misurato di una superficie o di un asse rispetto a un riferimento. Le tolleranze di forma descrivono la forma di una singola caratteristica indipendentemente dai riferimenti. L'eccentricità e la concentricità definiscono l'asse di un cilindro di riferimento e misurano la deviazione delle caratteristiche correlate da tale asse.
È necessario controllare le fonti di errore per mantenere la precisione della CMM. Una variazione di temperatura di ±1°C causa un errore di ±2–5 µm su elementi in alluminio da 100 mm. Le vibrazioni del pavimento compromettono la ripetibilità delle misurazioni di scansione. Una calibrazione errata della sonda introduce un errore sistematico nelle dimensioni. Un fissaggio inadeguato crea una dispersione casuale nelle misurazioni ripetute. Il disallineamento del riferimento propaga l'errore globale a tutti gli elementi.
La produzione di dispositivi medici richiede tolleranze ristrette. Fori, bordi e ritagli tagliati al laser richiedono in genere una tolleranza di ±0,005″–0,010″. Le dimensioni formate e le lunghezze delle flange richiedono ±0,010″–0,030″. Gli angoli di piegatura richiedono circa ±1°. Le dimensioni trasversali alla piegatura, le saldature e la planarità su pannelli sottili di grandi dimensioni richiedono tolleranze specifiche per ogni progetto.
Applicare tolleranze ristrette a ogni dimensione può aumentare inutilmente la complessità e i costi di produzione. Identifica le dimensioni che sono realmente critiche per l'adattamento e la funzionalità e utilizza tolleranze di lamiera più realistiche per le altre parti.
La qualità del materiale determina le prestazioni del prodotto finale. È fondamentale verificare che il materiale in entrata soddisfi le specifiche prima dell'inizio della produzione. Test e tracciabilità tutelano i vostri clienti e la vostra attività.
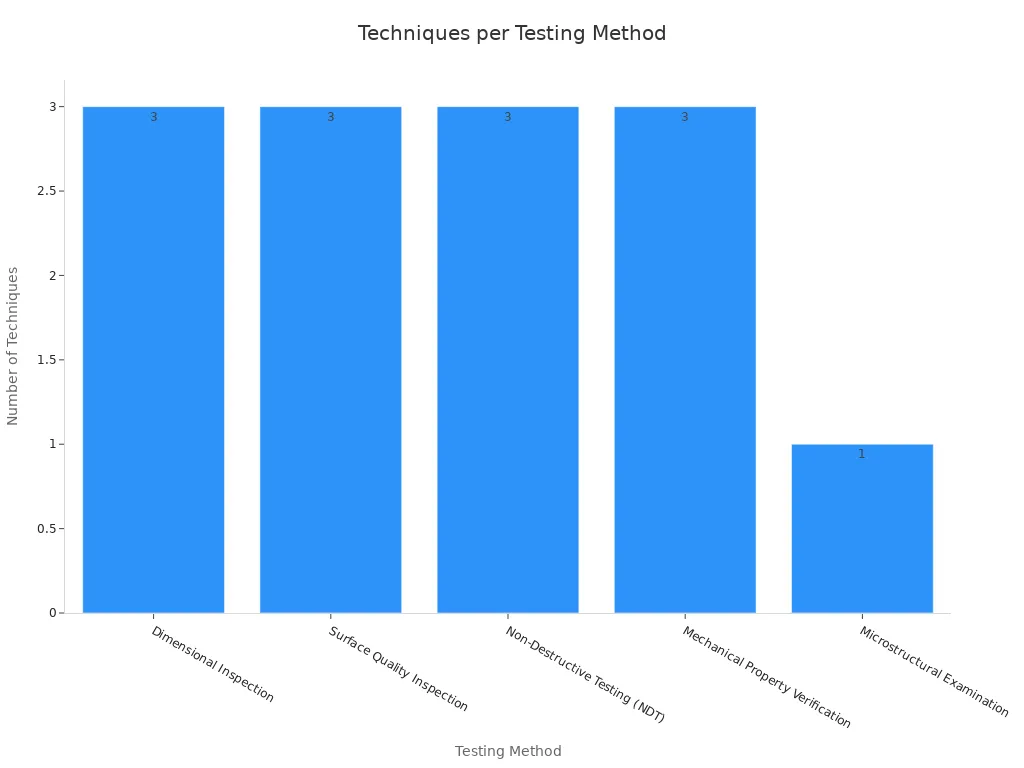
Diversi metodi di collaudo garantiscono la qualità della lamiera. L'ispezione dimensionale verifica lo spessore, la planarità, la larghezza, la lunghezza e la posizione dei fori della lamiera rispetto ai disegni tecnici e alle tolleranze. Macchine di misura a coordinate, profilometria ottica e scansione laser supportano questa ispezione. L'ispezione della qualità superficiale rileva graffi, vaiolature, segni di laminazione, scaglie e irregolarità del rivestimento. L'ispezione visiva, i profilometri e i test con liquidi penetranti supportano la valutazione della superficie. I controlli non distruttivi verificano l'integrità interna e superficiale senza danneggiare il materiale. A tale scopo vengono utilizzati test a ultrasuoni, test a correnti parassite e controlli con particelle magnetiche. La verifica delle proprietà meccaniche conferma che la lamiera soddisfa i requisiti di proprietà meccaniche delle norme applicabili. Prove di trazione, prove di durezza e prove di piegatura verificano queste proprietà. L'esame microstrutturale rivela la struttura dei grani, la distribuzione delle fasi, il contenuto di inclusioni e le caratteristiche dello strato di rivestimento non visibili tramite ispezione superficiale.
Nell'industria automobilistica, i rigorosi standard di qualità superficiale di Classe A richiedono l'assenza di difetti visibili sui pannelli della carrozzeria esposti. L'ispezione della qualità superficiale e il controllo dimensionale assumono quindi un'importanza cruciale.
La tracciabilità dei materiali riduce l'impatto dei richiami di prodotti. L'identificazione rapida della fonte del materiale difettoso e di tutti i casi del suo utilizzo consente un isolamento mirato anziché un richiamo generalizzato. La definizione precisa dei lotti previene richiami eccessivamente ampi, consentendo l'isolamento accurato dei materiali interessati. Le simulazioni di tracciabilità, che testano la tracciabilità sia in avanti che all'indietro, garantiscono che il sistema sia in grado di identificare tutti i prodotti e le materie prime interessati.
Condizioni del record | Impatto sul richiamo |
|---|---|
Completare | I lotti interessati possono essere isolati; il contenimento segue l'esposizione documentata. |
Parziale | Sono necessarie delle ipotesi; potrebbe essere necessario un contenimento più ampio. |
Mancante | Ampia portata di rifiuto o richiamo a causa dell'impossibilità di ricostruire la cronologia. |
HPS Questo dimostra come l'impegno per il controllo qualità tuteli prodotti, profitti e persone. L'azienda ha creato un sistema completo che individua i difetti prima della spedizione.
HPS L'azienda si avvale di un team di controllo qualità interno composto da 11 ispettori che effettuano verifiche approfondite in ogni fase della produzione. Questi ispettori operano in 10 fasi di controllo qualità utilizzando 6 tipi di apparecchiature di prova. Le apparecchiature di prova includono un dinamometro, un durometro, un tester di attrito, un sistema a raggi X per la misurazione dello spessore del rivestimento, una macchina per prove di trazione e uno scanner 3D. Queste apparecchiature consentono una verifica completa dell'accuratezza dimensionale, delle proprietà del materiale e della qualità della superficie.
HPS ha ottenuto la certificazione Intertek Verified (Certificato n. 474194629_P+T), rilasciata da Intertek e valida dal 31/07/2025 al 30/07/2026. Il fornitore è stato inoltre verificato in loco dal personale di Alibaba.com e da un'agenzia di verifica indipendente di terze parti, con relativo rapporto di verifica rilasciato da Intertek. HPS è descritta come un'azienda produttrice di lamiere e componenti in acciaio certificata IATF 16949.
Disponiamo di un team di controllo qualità interno composto da 11 ispettori che effettuano verifiche approfondite in ogni fase della produzione. Pur non possedendo certificazioni specifiche, i nostri 22 anni di esperienza nell'esportazione e le verifiche in loco garantiscono standard elevati.
Questa combinazione di certificazioni, attrezzature e personale esperto consente HPS Garantire una qualità costante in ogni ciclo di produzione. L'approccio dell'azienda al controllo qualità della lavorazione della lamiera riflette una cultura di miglioramento continuo e attenzione al cliente.
La scelta del partner di produzione determina la qualità del prodotto e il successo aziendale. È fondamentale valutare attentamente i potenziali partner prima di avviare una collaborazione.
La priorità assoluta è disporre di processi e attrezzature adatti alle vostre esigenze specifiche. Il fornitore deve possedere i macchinari e le competenze necessarie per le vostre esigenze particolari. Il supporto ingegneristico e di progettazione per la producibilità garantisce che il vostro progetto si traduca in componenti realizzabili. I controlli di qualità e la capacità di ispezione determinano se i difetti raggiungono il vostro stabilimento. L'affidabilità dei tempi di consegna e la capacità produttiva disponibile influiscono sulla pianificazione della produzione. Il costo totale include le operazioni secondarie e il coordinamento, non solo il prezzo preventivato. La comunicazione, il controllo delle revisioni e le procedure di gestione dei problemi definiscono il vostro rapporto di lavoro. La stabilità finanziaria e operativa è fondamentale per garantire la fidelizzazione dei clienti.
Durante la valutazione, è opportuno verificare le specifiche pratiche di controllo qualità. La revisione del primo pezzo conferma che il produttore individua i problemi prima della produzione su vasta scala. I controlli in corso di produzione mantengono la qualità per tutta la durata del ciclo produttivo. L'ispezione finale impedisce la spedizione di pezzi difettosi. Le apparecchiature di misurazione devono essere conformi ai requisiti di tolleranza. Le procedure di gestione delle non conformità determinano come il produttore affronta i problemi. Le pratiche di documentazione garantiscono la ricezione dei certificati di conformità e dei rapporti di prova dei materiali quando richiesto. L'approccio all'ispezione deve essere commisurato al rischio del pezzo. Il contenimento dei problemi, l'indagine sulle cause profonde, la comunicazione dell'impatto e la prevenzione delle recidive dimostrano un sistema di qualità maturo.
Una valutazione completa copre molteplici dimensioni. La certificazione del sistema di gestione della qualità fornisce una convalida da parte di terzi. Le capacità produttive determinano se il produttore è in grado di soddisfare le vostre specifiche. Le certificazioni di settore aprono le porte ai mercati regolamentati. La capacità produttiva influisce sui tempi di consegna. L'affidabilità dei tempi di consegna ha un impatto sugli impegni presi con i clienti. Le qualifiche della forza lavoro determinano la qualità dell'esecuzione. Le pratiche di comunicazione influenzano il coordinamento del progetto. La stabilità finanziaria protegge la vostra catena di fornitura. La convalida tramite audit degli impianti e progetti pilota conferma le dichiarazioni.
Prima di avviare una collaborazione, è opportuno verificare gli standard di qualità, le procedure di ispezione e le certificazioni dell'azienda. Informatevi sull'ispezione del primo campione, sui controlli dimensionali in corso di produzione, sull'integrità delle saldature e sui test strutturali, sull'ispezione finale e sulla convalida delle prestazioni, nonché sull'utilizzo di macchine di misura a coordinate. Un produttore con un solido sistema di controllo qualità della lavorazione della lamiera risponderà direttamente a queste domande e fornirà la relativa documentazione.
Nella lavorazione di precisione della lamiera si riscontrano diverse problematiche comuni. Il ritorno elastico e la fatica del metallo causano imprecisioni quando il metallo ritorna alla sua forma originale dopo la piegatura. L'usura degli utensili e gli errori di calibrazione portano a dimensioni incoerenti e difetti superficiali. La dilatazione termica nei materiali sottili deforma i metalli sottili durante il taglio o la formatura. L'accumulo di tolleranze negli assemblaggi impedisce un corretto accoppiamento quando le variazioni dimensionali si accumulano su più componenti. Le limitazioni delle capacità delle attrezzature implicano che alcuni progetti richiedano macchine specifiche non disponibili presso tutti i produttori. Considerazioni sui costi degli utensili rendono antieconomica la realizzazione di utensili dedicati per bassi volumi. Il controllo qualità e l'ispezione richiedono strategie basate sul rischio per verificare efficacemente dimensioni e materiali. La distorsione da saldatura causa deformazioni che richiedono lavorazioni meccaniche post-saldatura.
È necessario trovare un equilibrio tra costi e qualità senza compromettere l'integrità strutturale. Bisogna rispettare scadenze di consegna stringenti mantenendo standard elevati. È fondamentale gestire le aspettative del cliente attraverso una comunicazione chiara e un coinvolgimento tempestivo. Un produttore con un solido controllo qualità vi aiuterà ad affrontare con successo queste sfide.
Il controllo qualità non è un'opzione, ma la base per la sicurezza, la precisione e il successo aziendale a lungo termine nella lavorazione della lamiera. Un controllo qualità inadeguato nella lavorazione della lamiera porta a cedimenti strutturali, perdite finanziarie e danni alla reputazione. Un controllo qualità efficace garantisce uniformità, conformità e soddisfazione del cliente. HPS Questo esempio illustra come l'impegno per la qualità tuteli prodotti, profitti e persone. Date priorità ai produttori con processi di qualità documentati, certificazioni e una cultura di miglioramento continuo.
Per la gestione generale della qualità, è consigliabile dare priorità alla norma ISO 9001, mentre per il settore aerospaziale è preferibile la norma AS9100. HPS Possiede la certificazione IATF 16949, che dimostra l'impegno verso gli standard di qualità del settore automobilistico.
Il controllo qualità individua i difetti prima della spedizione. Questo approccio elimina rilavorazioni, scarti e costi di richiamo. Si risparmiano materiali, manodopera e tempo macchina, poiché ogni pezzo soddisfa le specifiche al primo tentativo.
La tracciabilità consente di isolare rapidamente il materiale difettoso. Una documentazione completa permette di attuare misure di contenimento mirate anziché richiami su larga scala. HPS Mantiene la documentazione che protegge la tua azienda da costose responsabilità legali.
 Richiedi un preventivo ora


 IPv6 RETE SUPPORTATA
Lasciate un messaggio
Scansione su Wechat :
Scansione su WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska