Taglio laser a fibra o punzonatura CNC: qual è la soluzione migliore per il tuo progetto di lavorazione della lamiera?
Il primo passo per trasformare un modello CAD 3D in un componente fisico in lamiera è la tranciatura, ovvero il taglio del profilo piatto 2D dal materiale grezzo. Nella moderna lavorazione della lamiera, ingegneri e responsabili degli acquisti devono scegliere tra due tecnologie dominanti: il taglio laser a fibra e la punzonatura CNC. Sebbene entrambe le macchine raggiungano lo stesso obiettivo fondamentale di separare il metallo, la loro meccanica operativa, i costi degli utensili e l'impatto fisico sul materiale grezzo sono drasticamente diversi.
La scelta di una tecnologia di taglio errata durante la fase di progettazione per la produzione (DFM) può far lievitare inutilmente i costi degli utensili, compromettere la qualità del taglio e ritardare i programmi di produzione. Per ottimizzare la strategia di produzione, è fondamentale comprendere i limiti tecnici di ciascun metodo. Ecco un confronto approfondito e autorevole che vi aiuterà a determinare quale tecnologia di taglio sia più adatta alle vostre specifiche esigenze.
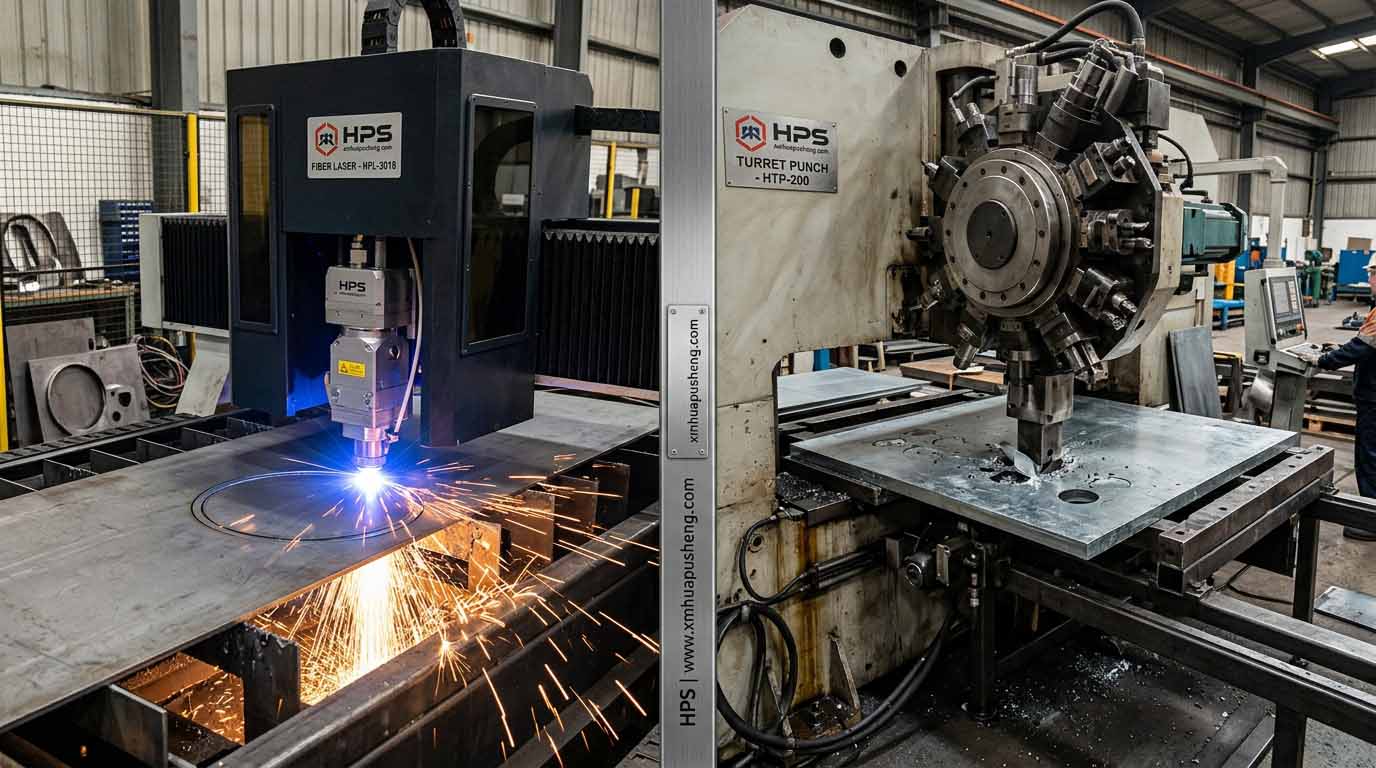
Il taglio laser a fibra utilizza un fascio di luce altamente concentrato, generato da fibre ottiche attive e diretto alla testa di taglio senza bisogno di specchi complessi. Grazie all'ausilio di gas di taglio ad alta pressione (come l'azoto per prevenire l'ossidazione o l'ossigeno per accelerare la fusione), il laser fonde e vaporizza istantaneamente il metallo. Poiché il fascio laser ha una larghezza di taglio estremamente ridotta (spesso inferiore a 0,2 mm), è possibile realizzare raggi interni estremamente stretti e angoli acuti.
Il vantaggio principale del taglio laser è la sua assoluta libertà di utilizzo degli utensili. Non sono necessari punzoni o matrici fisiche. Se il vostro team di ingegneri carica una geometria organica altamente complessa con curve ampie e ritagli irregolari, il laser la eseguirà in modo impeccabile in pochi secondi. Questo rende i laser a fibra la scelta ideale per la prototipazione rapida e la produzione di volumi medio-bassi, soprattutto per assemblaggi altamente estetici come Armadi di precisione in acciaio zincato, dove la qualità impeccabile e priva di sbavature dei bordi è assolutamente non negoziabile.
A differenza del processo termico di un laser, una punzonatrice a torretta CNC funziona esclusivamente tramite forza di taglio meccanica. La macchina ospita una torretta rotante dotata di decine di punzoni e matrici in acciaio temprato di varie forme (quadrati, cerchi, rettangoli). La lamiera viene spostata rapidamente lungo gli assi X e Y tramite morsetti, e un pistone idraulico spinge l'utensile attraverso il metallo, imprimendo la forma desiderata in un contenitore di scarti sottostante.
Mentre un laser traccia il perimetro di un cerchio di 5 cm (impiegando alcuni secondi per percorrere la circonferenza), una punzonatrice CNC può stampare esattamente lo stesso cerchio in una frazione di secondo con un singolo colpo. Pertanto, se un progetto presenta centinaia di fori di ventilazione identici o griglie di montaggio standardizzate, la punzonatura CNC è esponenzialmente più veloce. Quando si passa alla produzione di massa, questo vantaggio in termini di "colpi al minuto" (HPM) rende la punzonatura estremamente conveniente.
Se si considera solo il taglio 2D, i laser spesso vincono in termini di flessibilità. Tuttavia, una punzonatrice CNC può eseguire operazioni che un laser non è fisicamente in grado di fare: la formatura 3D. Utilizzando utensili di formatura specializzati nella torretta, una punzonatrice può manipolare l'asse Z del metallo.
Una punzonatrice può creare griglie di ventilazione, fori per cavi elettrici, fossette, svasature, fori estrusi e persino filettare direttamente la lamiera. Se si progetta un componente utilizzando un laser, le griglie o i fori filettati necessari devono essere completati in una fase di lavorazione secondaria, ad alta intensità di manodopera. Una punzonatrice CNC completa il taglio e la formatura 3D simultaneamente sullo stesso piano della macchina. Questo consolidamento riduce drasticamente i tempi di movimentazione del materiale durante la fabbricazione di componenti complessi come Alloggiamenti per la distribuzione di energia industriale.
La scelta tra le due tecnologie è fortemente influenzata dallo spessore e dalla riflettività del materiale grezzo. I moderni laser a fibra da 12 kW a 20 kW possono tagliare acciaio al carbonio di 20 mm (o più) con incredibile facilità. Gestiscono il taglio di lamiere spesse senza problemi e senza sottoporre i componenti della macchina a sollecitazioni meccaniche eccessive.
Al contrario, la punzonatura CNC è strettamente limitata dalla forza del pistone idraulico. La punzonatura è in genere limitata a spessori ridotti, generalmente fino a un massimo di circa 6 mm (1/4 di pollice) per l'acciaio dolce e persino inferiori per l'acciaio inossidabile. Tentare di punzonare metalli più spessi di questo spessore provoca una rapida usura dell'utensile, vibrazioni eccessive della macchina e una forte deformazione dei bordi.
Tuttavia, per metalli altamente riflettenti come rame e ottone, i vecchi laser a CO2 presentavano delle difficoltà perché il raggio rimbalzava e danneggiava le ottiche. Sebbene i moderni laser a fibra gestiscano il rame molto meglio, la punzonatura rimane un'alternativa altamente affidabile e priva di surriscaldamento per le barre collettrici ad alta conduttività.
Poiché il taglio laser è un processo termico, crea intrinsecamente una zona termicamente alterata (ZTA) lungo la linea di taglio. Il calore localizzato estremamente elevato altera la struttura metallurgica del bordo metallico, che può indurire leggermente l'acciaio al carbonio. Se il progetto richiede un'operazione secondaria, come la filettatura in un foro tagliato al laser, il bordo indurito può spezzare rapidamente l'utensile di filettatura.
D'altro canto, la punzonatura CNC è un processo di taglio meccanico a freddo. Non altera la durezza del metallo. Tuttavia, la punzonatura crea una sorta di "arrotondamento" fisico sul lato superiore del taglio e una piccola bava tagliente sul lato inferiore (la zona di rottura). Per motivi di sicurezza e per garantire l'adesione della verniciatura a polvere, queste bave meccaniche devono essere rimosse mediante macchine sbavatrici automatiche prima che i pezzi vengano inviati al reparto di piegatura.
Nella progettazione orientata alla producibilità, la scelta della macchina determina direttamente la dimensione minima delle caratteristiche da realizzare. La regola generale dell'ingegneria per la punzonatura CNC è che il diametro di un foro deve essere uguale o maggiore dello spessore del materiale (diametro ≥ 1T). Se si tenta di punzonare un foro di 1 mm in una lamiera d'acciaio spessa 2 mm, l'utensile di punzonatura si spezzerà sotto la pressione.
I laser a fibra superano questa limitazione fisica. Poiché la luce non esercita alcuna forza fisica sulla lamiera, un laser può tagliare agevolmente fori con un diametro pari alla metà dello spessore del materiale (diametro ≥ 0,5T). Se il vostro progetto richiede microperforazioni in metallo spesso, il taglio laser è l'unica opzione praticabile.
Per la prototipazione e le piccole serie, il taglio laser è più economico perché non richiede alcun investimento iniziale in attrezzature. Tuttavia, quando la produzione aumenta fino a decine di migliaia di unità, l'impareggiabile velocità della punzonatrice CNC ammortizza il costo iniziale delle attrezzature, riducendo significativamente il prezzo per pezzo.
I produttori di lamiere più avanzati non obbligano gli OEM a sceglierne solo uno. Gli impianti d'élite utilizzano macchine combinate o eseguono entrambe le tecnologie in tandem. Il laser può essere utilizzato per tagliare il perimetro esterno intricato di Rack per telecomunicazioni per impieghi gravosi, mentre la punzonatrice CNC viene utilizzata per stampare rapidamente la matrice di ventilazione interna e formare le svasature. Collaborare con un produttore dotato di entrambe le tecnologie garantisce che il vostro prodotto venga lavorato utilizzando il metodo più efficiente ed economicamente vantaggioso disponibile.
Perché si trovano segni di morsi su alcune parti in lamiera?
I segni di punzonatura si verificano quando una punzonatrice CNC viene utilizzata per tagliare una grande forma curva eseguendo centinaia di piccoli punzoni circolari sovrapposti. Questo lascia un bordo leggermente ondulato o frastagliato. Se è richiesta una curva perfettamente liscia e continua, il taglio laser è la scelta migliore.
Per la punzonatura CNC sono necessari utensili personalizzati?
Per quadrati, rettangoli e cerchi standard, i produttori dispongono già di ampie librerie di utensili standard. Tuttavia, se il vostro progetto richiede una forma personalizzata molto specifica (come un ritaglio per un logo proprietario o una dimensione di griglia unica), è necessario realizzare un utensile di punzonatura personalizzato, il che comporta tempi di consegna e costi iniziali maggiori.
Il taglio laser può causare la deformazione del metallo?
Sì. Se un progetto presenta un'ampia serie di piccoli fori tagliati molto vicini tra loro, il calore intenso e localizzato del laser può causare distorsioni o deformazioni termiche nel metallo sottile. In questi specifici scenari di "perforazione ad alta densità", si preferisce spesso un processo di punzonatura a freddo CNC per mantenere la planarità della lamiera.
 Richiedi un preventivo ora


 IPv6 RETE SUPPORTATA
Lasciate un messaggio
Scansione su Wechat :
Scansione su WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska