Come ridurre i costi di lavorazione della lamiera senza compromettere la qualità?
Trovare un equilibrio tra rigorosi requisiti ingegneristici e budget di approvvigionamento aggressivi è una sfida quotidiana per gli sviluppatori di hardware. Quando si passa dalla fase di prototipazione alla produzione di massa, le inefficienze produttive nascoste possono far lievitare rapidamente i prezzi unitari. Spesso, la prima reazione è quella di reperire materie prime più economiche o di scendere a compromessi sulla qualità ambientale. Tuttavia, queste scorciatoie portano inevitabilmente a guasti sul campo, richieste di garanzia e gravi danni alla reputazione del marchio.
La reale riduzione dei costi nella produzione non si basa sul tagliare i costi a tutti i costi, bensì su una progettazione intelligente per la produzione (DFM) e sul consolidamento strategico della catena di fornitura. Ottimizzando le modalità di taglio, piegatura, assemblaggio e finitura di una lamiera in fabbrica, i produttori possono eliminare manodopera superflua e tempi di allestimento delle macchine. Ecco una guida autorevole e dettagliata su come ridurre drasticamente i costi di lavorazione della lamiera, mantenendo al contempo la massima integrità strutturale e qualità.
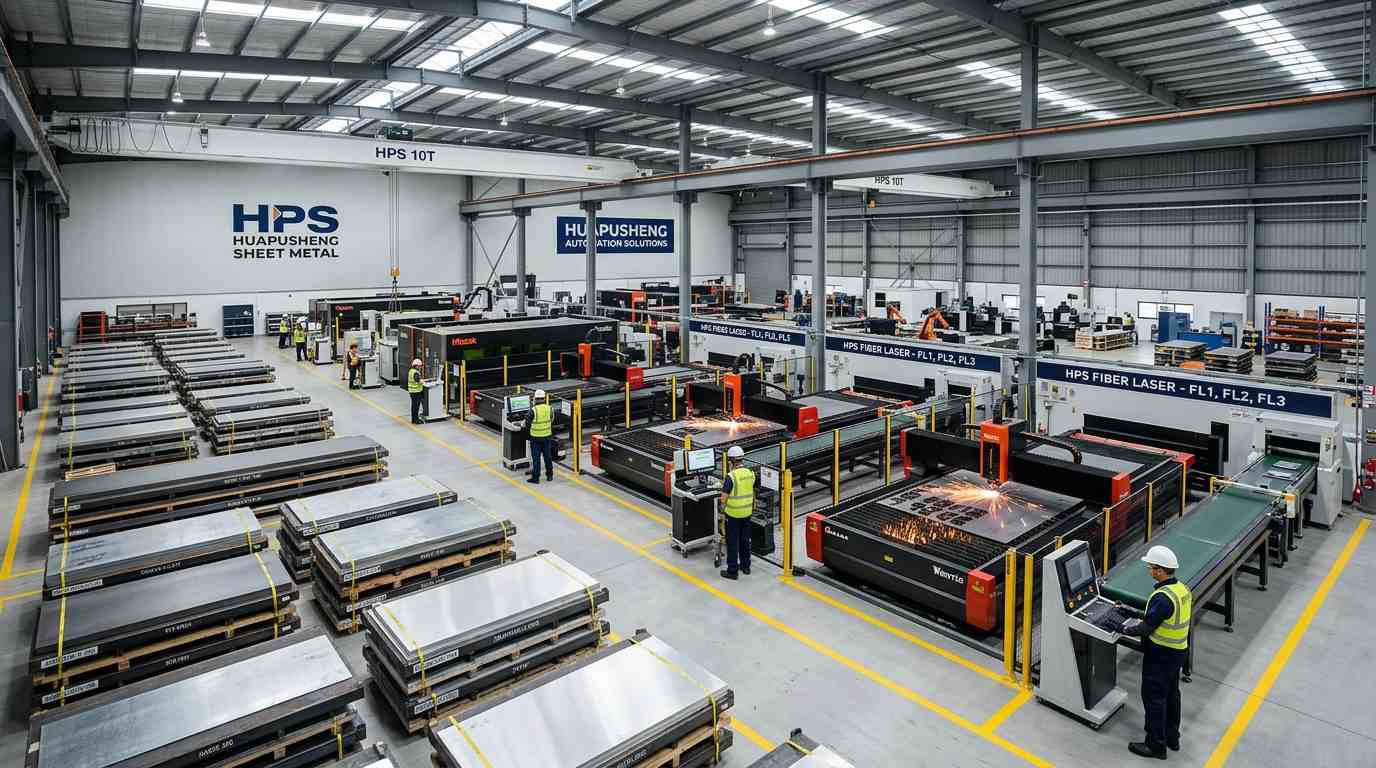
Il modo più immediato per ridurre i costi inizia ancor prima del taglio del metallo. Specificare leghe esotiche o spessori di materiale non standard crea un incubo logistico per i produttori. Se si specifica un acciaio da 13 gauge quando un comune 14 o 12 gauge sarebbe sufficiente, la fabbrica non potrà sfruttare il proprio potere d'acquisto all'ingrosso. Dovrà ordinare appositamente un piccolo lotto di materia prima per il vostro progetto, scaricando su di voi il sovrapprezzo e i tempi di consegna più lunghi.
Per massimizzare il potere contrattuale in fase di acquisto, progetta sempre i tuoi componenti in base a spessori di lamiera standard e materiali universalmente disponibili come l'acciaio inossidabile 304, l'alluminio 5052 o l'acciaio al carbonio laminato a freddo standard. Per infrastrutture pesanti come Rack per server di telecomunicazioni personalizzatiStandardizzando la struttura portante a un unico spessore per l'intero assemblaggio, il produttore può disporre tutti i componenti su un unico foglio, portando i tassi di utilizzo del materiale oltre il 90% ed eliminando virtualmente gli scarti.
Gli ingegneri che passano dalla lavorazione CNC alla lavorazione della lamiera spesso mantengono abitudini di tolleranza eccessivamente rigide. Mentre una fresatrice CNC a 5 assi può mantenere senza problemi una tolleranza di ±0,005 pollici, ottenere la stessa precisione su una pressa piegatrice per lamiera è incredibilmente laborioso. Il metallo, per sua natura, tende a tornare alla forma originale dopo la piegatura e le variazioni nella direzione delle fibre del materiale possono causare spostamenti microscopici nell'angolo finale.
Se ogni singolo foro e piega sul disegno richiede una precisione di livello aerospaziale, la fabbrica deve utilizzare attrezzature specializzate, eseguire piegature di prova manuali e rallentare l'intera linea di produzione per rigorosi controlli di qualità. La soluzione è la tolleranza selettiva. Applicare tolleranze rigorose solo alle superfici di accoppiamento critiche, ai punti di inserimento dei componenti o ai meccanismi mobili. Lasciare che il resto del telaio rispetti le tolleranze standard della lamiera commerciale. Questa singola modifica può ridurre i costi di produzione fino al 30%.
Il funzionamento della pressa piegatrice rappresenta un importante centro di costo in qualsiasi officina di lavorazione. Ogni volta che un operatore deve cambiare il punzone superiore e la matrice a V inferiore per adattarsi a un diverso raggio di curvatura, la macchina rimane inattiva. Se il vostro progetto prevede tre diversi raggi di curvatura, state pagando per tre diverse configurazioni della macchina.
Seguendo scrupolosamente le linee guida per la progettazione di lamiere, è necessario imporre un raggio di curvatura interno uniforme (in genere 1T, pari allo spessore del materiale) su tutte le flange di un pezzo. Ciò consente all'operatore della pressa piegatrice di programmare una sequenza di piegatura continua, manipolando rapidamente il modello piano senza dover interrompere il lavoro per sostituire utensili pesanti.
La saldatura è estremamente efficace per le strutture metalliche pesanti, ma è anche uno dei processi più costosi e dispendiosi in termini di tempo nella lavorazione dei metalli. Oltre alla manodopera specializzata necessaria per realizzare un cordone di saldatura TIG o MIG impeccabile, il calore estremo introduce distorsioni nei metalli di piccolo spessore. Correggere questa deformazione termica richiede un'accurata levigatura e carteggiatura manuale per ripristinare una superficie piana prima della verniciatura a polvere.
Quando i requisiti strutturali lo consentono, progettare l'assemblaggio in modo da utilizzare elementi di fissaggio meccanici. Progettare giunzioni a linguetta e fessura ad incastro, utilizzare rivetti ciechi strutturali o pressare hardware autofilettante (come i dadi PEM) è infinitamente più veloce della saldatura. Per il montaggio di componenti elettronici interni, come in Telaio per dispositivi medici di precisioneL'utilizzo di distanziatori pressati anziché di prigionieri saldati garantisce una perpendicolarità assoluta ed elimina la necessità di costose operazioni di pulizia post-saldatura.
Un errore comune è quello di progettare una scatola di metallo disegnando sei pannelli piatti separati e presumendo che verranno imbullonati o saldati insieme. Ogni singolo componente progettato genera un file CAD univoco, richiede un programma di taglio laser dedicato, deve essere gestito, inventariato e infine assemblato singolarmente. Tutto ciò fa lievitare esponenzialmente i costi generali di produzione.
I moderni software CAD 3D consentono di visualizzare facilmente le strutture piegate. L'obiettivo è quello di consolidare più componenti in un unico modello piatto complesso che possa essere piegato nella forma desiderata. Un singolo pezzo di lamiera con quattro pieghe è di gran lunga più economico da produrre rispetto a cinque pezzi di metallo piatti che richiedono meticolose attrezzature di saldatura e dime di allineamento.
Le finiture estetiche sono necessarie sia per il branding che per la resistenza alla corrosione, ma rappresentano una parte significativa del costo unitario finale. Specificare più colori su un singolo pezzo richiede una laboriosa applicazione manuale del nastro adesivo prima della verniciatura, raddoppiando i tempi di lavorazione.
Semplifica: utilizza un unico colore di verniciatura a polvere universale per il telaio principale. Se il componente è puramente interno e non sarà mai visto dall'utente finale, chiediti se necessita davvero di verniciatura. L'utilizzo di lamiere di acciaio pre-zincate consente alle staffe interne di rimanere completamente non verniciate, mantenendo al contempo un'eccellente resistenza alla ruggine. Questa strategia altamente efficiente è comunemente impiegata nella produzione di grandi volumi. Quadri di controllo con classificazione NEMA.
Il vero nemico nascosto dei budget per gli acquisti è la frammentazione della catena di approvvigionamento. Se si paga una fabbrica per tagliare il metallo, si paga il trasporto per spedirlo a un'officina specializzata nella piegatura e poi lo si spedisce nuovamente a un impianto di verniciatura di terze parti, si finisce per assorbire costi logistici e ricarichi enormi in ogni singola fase.
Consolidare la lista dei fornitori è la strategia definitiva per la riduzione dei costi. Collaborare con un grande stabilimento dotato di capacità produttive avanzate interamente interne elimina i ritardi di trasporto e concentra la responsabilità della qualità in un unico soggetto. Noi di Huapusheng controlliamo l'intero ciclo di vita, dalla profilatura laser alla verniciatura a polvere automatizzata, sotto un unico tetto. Consultate i nostri specialisti di fabbricazione per esaminare i vostri modelli 3D e scoprire come possiamo ottimizzare i vostri progetti di lavorazione dei metalli personalizzati per massimizzare la redditività.
La verniciatura a polvere costa di più rispetto alla verniciatura tradizionale a liquido?
Negli impianti moderni e automatizzati, la verniciatura a polvere risulta effettivamente più conveniente per produzioni di medio-alto volume. A differenza della vernice liquida, la polvere in eccesso può essere recuperata e riutilizzata, riducendo gli sprechi di materiale quasi a zero. Inoltre, la polimerizzazione in forno è molto più rapida, accelerando i tempi di consegna.
Perché dovrei evitare di praticare fori troppo vicino a una curva?
Praticare un foro all'interno della zona di deformazione per piegatura farà sì che il cerchio si allunghi assumendo una forma ovale durante il processo di piegatura. Per risolvere questo problema, la fabbrica deve tagliare il pezzo in modo solido con il laser, piegarlo e quindi impostare una seconda operazione di fresatura CNC per praticare un foro perfettamente rotondo, il che comporta costi di manodopera non necessari.
L'alluminio si può saldare con la stessa facilità dell'acciaio al carbonio?
No. L'alluminio dissipa il calore molto rapidamente e ha un punto di fusione più basso, il che richiede saldatori TIG altamente qualificati e saldatrici a corrente alternata (CA) specializzate. Se si cerca di ridurre i costi di un assemblaggio in alluminio, il fissaggio meccanico (come la rivettatura) è fortemente consigliato rispetto alla saldatura.
 Richiedi un preventivo ora


 IPv6 RETE SUPPORTATA
Lasciate un messaggio
Scansione su Wechat :
Scansione su WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska