Tolleranze nella lavorazione di precisione della lamiera: spiegazione per ingegneri e acquirenti.
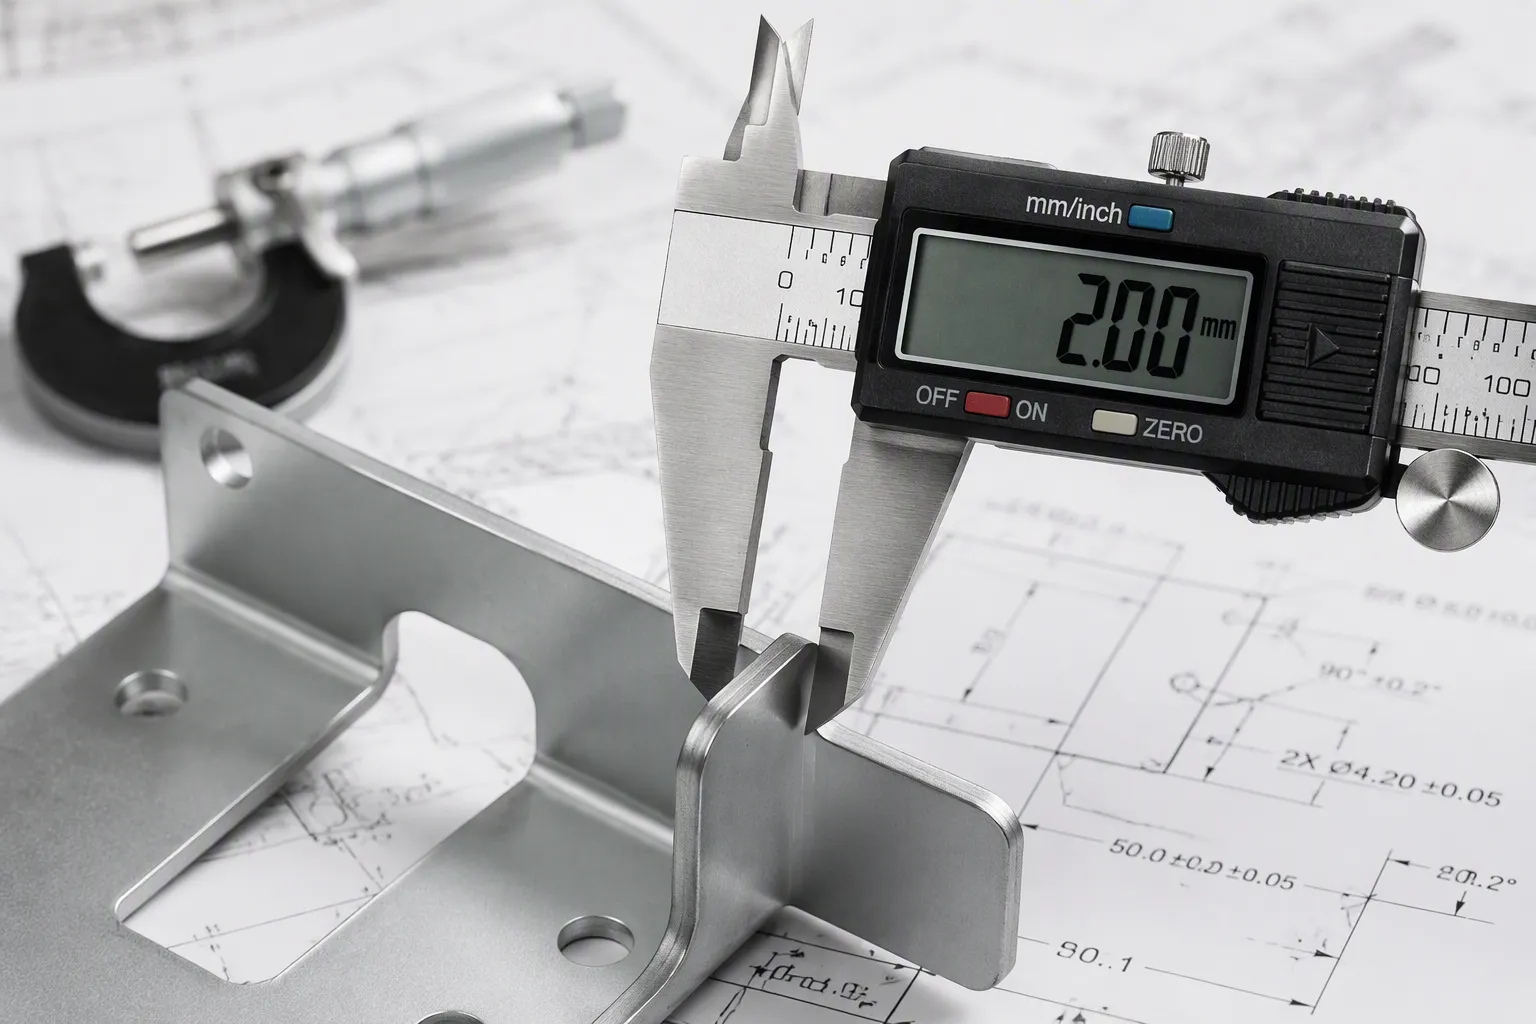
Tolleranze di precisione della lamiera Definisci la variazione ammissibile rispetto alle dimensioni nominali per fori, piegature e bordi. Questi valori determinano l'adattamento del pezzo, la funzionalità e il costo di produzione. La tolleranza standard per i pezzi tagliati al laser è di ±0,005 pollici, sebbene il ritorno elastico del materiale e l'usura dell'utensile influenzino i risultati effettivi. È necessario trovare un equilibrio tra specifiche rigorose e costi.
Il tipo di materiale e lo spessore influiscono sulla precisione delle tolleranze. I metalli più morbidi, come l'alluminio, consentono tolleranze più strette rispetto all'acciaio.
Specifica tolleranze ristrette solo per le caratteristiche critiche che influiscono sull'adattamento e sulla funzionalità. Utilizza tolleranze standard per tutto il resto per risparmiare denaro.
Un'eccessiva tolleranza aumenta i costi e i tempi di consegna senza migliorare la qualità. Collabora con il tuo fornitore fin dalle prime fasi per definire tolleranze realistiche.
Diversi fattori determinano la precisione raggiungibile nella lavorazione della lamiera. Comprendere questi limiti consente di specificare tolleranze realistiche per la lamiera ed evitare costi superflui.
Le proprietà del materiale definiscono il punto di partenza per tutte le tolleranze della lamiera. La piegatura è il processo più importante che influenza la geometria finale, e il tipo di materiale esercita la maggiore influenza in questo ambito. I metalli più morbidi, come l'alluminio, consentono tolleranze più strette rispetto all'acciaio o all'acciaio inossidabile. Il grafico seguente illustra la relazione tra tipo di materiale, spessore e raggio interno ottenibile.
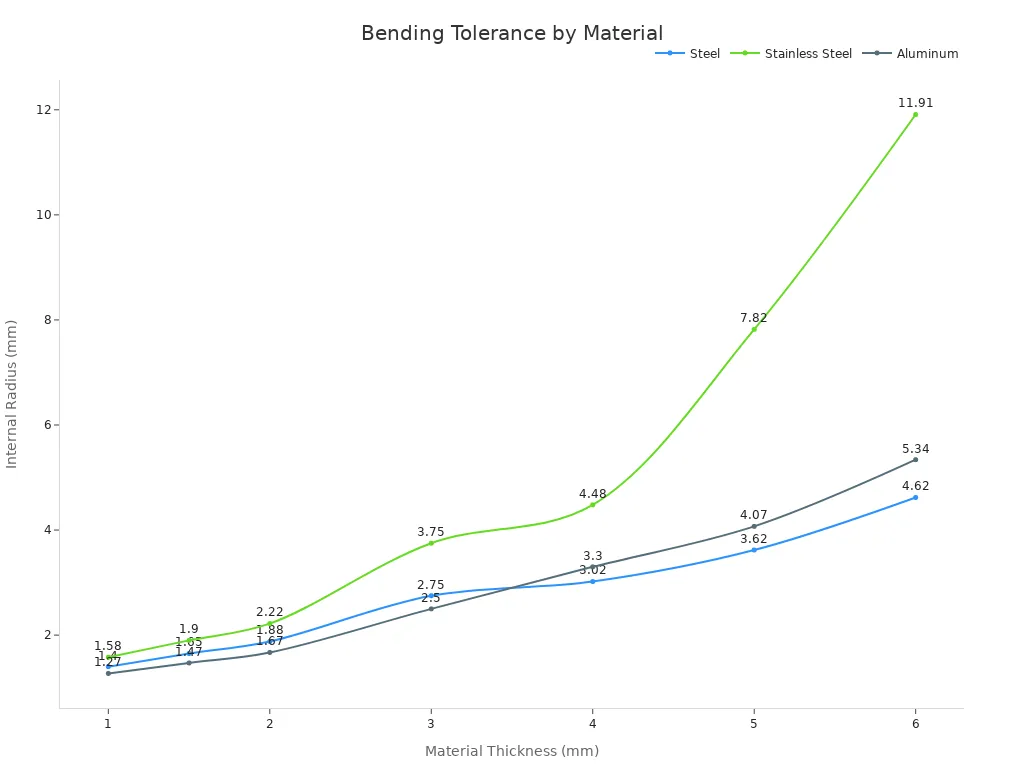
Lo spessore della lamiera è solo nominale; lo spessore effettivo del materiale può variare entro i limiti consentiti dalle specifiche. Questa variazione diventa di fondamentale importanza quando si applicano tolleranze ristrette a un componente fabbricato.
L'acciaio richiede una maggiore forza di flessione e le lamiere più spesse si allungano o si comprimono in modo non uniforme lungo la linea di piegatura. Le lamiere più sottili sono più facili da tagliare ma più soggette a deformazioni durante la saldatura.
Tecnologia in evoluzione | Tolleranza del diametro | Caratteristiche del bordo |
|---|---|---|
Laser a fibra CNC | ±0,12 mm | Leggermente rastremato, zona termicamente alterata |
Punzonatura a torretta CNC | ±0,05 mm | Bordi verticali puliti, senza effetti termici |
Alesatura CNC (Post-fresatura) | ±0,015 mm | Perfettamente rotondi, senza sbavature. |
Il taglio laser offre flessibilità ma introduce una zona termicamente alterata e una leggera conicità. La punzonatura garantisce una maggiore uniformità per i diametri dei fori. Gli standard commerciali prevedono una tolleranza da ±0,1 mm a ±0,15 mm per fori di diametro inferiore a 30 mm.
Le condizioni degli utensili influiscono direttamente sulle tolleranze raggiungibili. Una riduzione del gioco tra punzone e matrice aumenta l'usura del punzone durante le lunghe serie di produzione rispetto alle operazioni con giochi maggiori. Gli operatori devono verificare l'usura accumulata per stabilire se gli utensili esistenti possono gestire giochi più ristretti. Un gioco ridotto richiede un'ulteriore verifica dell'allineamento prima di ogni impostazione e operazione.
Ogni operazione aggiuntiva introduce la propria varianza. L'accumulo delle tolleranze si somma nelle fasi di formatura, punzonatura, piegatura e assemblaggio. Gli elementi posizionati troppo vicino a una linea di piegatura si deformano durante la formatura. La tolleranza sulla distanza tra le piegature è tipicamente di ±0,381 mm. Un minor numero di operazioni generalmente si traduce in tolleranze cumulative più strette.
Ogni elemento su un componente in lamiera ha un proprio intervallo di tolleranza. È necessario conoscere questi intervalli prima di finalizzare il disegno. Le sezioni seguenti illustrano i valori tipici per il taglio laser, la formatura, la punzonatura e la saldatura.
Il taglio laser offre le tolleranze più strette tra i processi standard di lavorazione della lamiera. Un laser a fibra può mantenere una precisione di ±0,005 pollici (±0,13 mm) sulle dimensioni lineari per materiali sottili. I diametri dei fori rientrano in genere nell'intervallo da ±0,005 a ±0,010 pollici. La posizione del foro rispetto al bordo di solito rimane entro ±0,005 a ±0,010 pollici.
Questi valori dipendono dallo spessore del materiale. Le lamiere sottili si tagliano con maggiore precisione rispetto alle piastre spesse. Una lamiera di alluminio da 1 mm mantiene tolleranze più strette rispetto a una piastra di acciaio inossidabile da 6 mm. Il raggio laser crea inoltre una leggera rastrematura sul bordo di taglio. Questa rastrematura aggiunge un'ulteriore variabile al budget di tolleranza.
La tabella seguente mostra i valori tipici del settore per le caratteristiche tagliate al laser.
Caratteristica | Tolleranza standard (tipica) | Tolleranza di precisione (tipica) |
|---|---|---|
dimensione lineare tagliata al laser | ±0,010″–0,020″ | ±0,005″–0,010″ |
Diametro/posizione del foro | ±0,005″–0,010″ | ±0,003″–0,005″ |
Angolo di piegatura | ±1,0° | ±0,5° |
Lunghezza flangia formata | ±0,020″–0,030″ | ±0,010″–0,015″ |
Assemblaggio saldato complessivo | ±0,060″–0,125″ | ±0,030″–0,060″ |
Questi intervalli derivano da pratiche di fabbricazione comuni. Non costituiscono una tabella di capacità garantita per una specifica officina. La tolleranza raggiungibile dipende dal materiale, dallo spessore, dalla geometria del pezzo, dalle condizioni dell'attrezzatura e dalla sequenza del processo. Confermare sempre le tolleranze esatte raggiungibili con il team di ingegneri del fornitore durante la fase di preventivo.
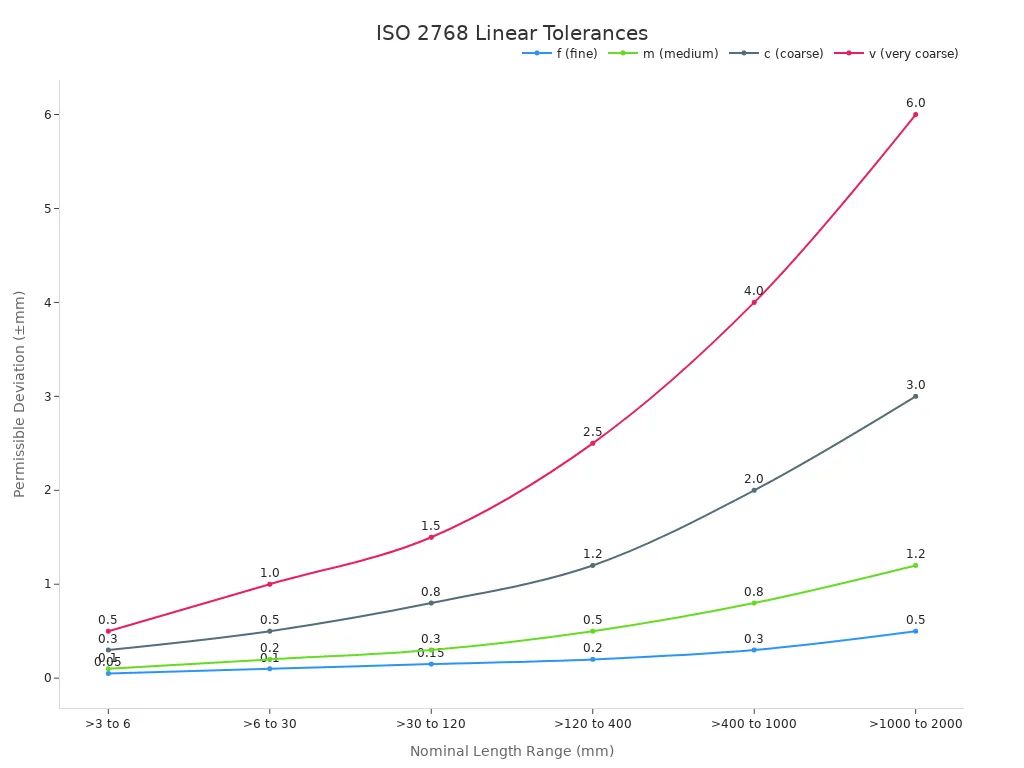
Gli standard internazionali forniscono un quadro di riferimento per le tolleranze generali. La norma ISO 2768-1 definisce le deviazioni ammissibili per le dimensioni lineari e angolari che non prevedono una specifica tolleranza individuale. La norma offre quattro classi: fine (f), media (m), grossolana (c) e molto grossolana (v). Per una lunghezza nominale compresa tra 6 e 30 mm, la classe media ammette ±0,2 mm. La classe fine ammette ±0,1 mm. La tabella seguente confronta queste classi in base agli intervalli di lunghezza nominale.
La norma ISO 2768-2 disciplina le tolleranze geometriche quali rettilineità, planarità, perpendicolarità e simmetria. Queste classi (H, K, L) controllano la forma e l'orientamento quando non si specificano controlli geometrici individuali. Per un pezzo lungo fino a 100 mm, la classe K consente una deviazione di perpendicolarità di 0,4 mm. La classe H restringe tale tolleranza a 0,2 mm.
Per qualsiasi elemento critico per la funzionalità, è necessario fare riferimento alle classi di tolleranza ISO 2768 sul disegno. Questa pratica elimina le ambiguità e fornisce al fabbricante un obiettivo chiaro.
La piegatura introduce la maggiore variabilità nella lavorazione della lamiera. Il ritorno elastico del materiale, l'usura dell'utensile e la sequenza di piegatura influenzano l'angolo finale e la lunghezza della flangia. Una pressa piegatrice standard mantiene angoli di piegatura entro ±1,0°. La piegatura di precisione con utensili e sistemi di compensazione specializzati raggiunge ±0,5°.
Le tolleranze sulla lunghezza delle flange in genere variano da ±0,020 a ±0,030 pollici per le lavorazioni standard. La formatura di precisione riduce queste tolleranze a ±0,010 a ±0,015 pollici. Questi valori presuppongono un lotto di materiale costante e utensili correttamente manutenuti.
Un'altra dimensione critica è la tolleranza tra le pieghe. Un valore tipico è di ±0,015 pollici (±0,381 mm). Questa tolleranza si accumula su più pieghe. Un componente con quattro pieghe può vedere l'errore cumulativo crescere fino a ±0,060 pollici se non si tiene conto dell'effetto di sovrapposizione.
Lo spessore del materiale gioca un ruolo fondamentale. Le lamiere più spesse richiedono una forza maggiore e presentano un ritorno elastico più elevato. Una lamiera d'acciaio da 3 mm ritorna alla sua forma originale più di una lamiera di alluminio da 1 mm. Il vostro fornitore dovrà quindi regolare l'angolo di piegatura per compensare questa differenza. Tale regolazione comporta un aumento dei tempi e dei costi di impostazione.
Anche il raggio di curvatura interno influisce sulla tolleranza. Un raggio stretto concentra le sollecitazioni e aumenta il rischio di cricche. Un raggio più ampio distribuisce le sollecitazioni e migliora la uniformità. Quando possibile, è consigliabile progettare con un raggio almeno pari allo spessore del materiale.
La punzonatura a torretta offre un'eccellente ripetibilità per i diametri dei fori. Una punzonatrice a torretta CNC mantiene una tolleranza di ±0,05 mm sul diametro del foro in condizioni ideali. Questa precisione è paragonabile al taglio laser per i fori di piccole dimensioni. La punzonatura produce inoltre bordi verticali puliti, senza zone termicamente alterate.
La tolleranza di posizione dei fori dipende dalla precisione di posizionamento della macchina e dal numero di elementi presenti sul pezzo. Una punzonatrice CNC standard ha una tolleranza di ±0,005 a ±0,010 pollici sulla posizione tra i fori. Le tolleranze tra foro e bordo richiedono maggiore attenzione. Quando si punzona in prossimità di un bordo (a una distanza inferiore al doppio dello spessore del materiale), il bordo può essere spinto verso l'esterno dalla sollecitazione della punzonatura del metallo. I progettisti dovrebbero prevedere una tolleranza di ±0,010 pollici tra foro e bordo. Tolleranze di ±0,005 pollici dovrebbero essere utilizzate solo quando strettamente necessario.
Le tacche seguono regole simili. Una tacca tagliata troppo vicino a una linea di piega si deforma durante la formatura. Le tacche dovrebbero essere posizionate ad almeno 2,5 volte lo spessore del materiale di distanza da qualsiasi piega. Questa distanza impedisce che la piega trascini il materiale nella tacca e ne modifichi la forma.
La punzonatura richiede utensili specifici per ogni dimensione di foro. Questo costo degli utensili rende la punzonatura economicamente vantaggiosa per le produzioni ad alto volume. Per le produzioni a basso volume, il taglio laser di solito costa meno perché non necessita di utensili rigidi.
La saldatura modifica drasticamente il quadro delle tolleranze. L'apporto di calore provoca espansione, contrazione e deformazione. Questi effetti si accumulano nell'assemblaggio e portano le dimensioni fuori dalle specifiche.
La tabella seguente mostra come la distorsione da saldatura influisce su una tipica giunzione di testa.
Parametro / Uscita | Valore |
|---|---|
Tipo di giunzione | Giunto di testa (Kj=1.0) |
Spessore della piastra | 12 mm |
dimensione della saldatura | 8 mm |
lunghezza della saldatura | 500 mm |
restringimento longitudinale | 2,67 mm (5,33 mm/m) |
restringimento trasversale | 0,94 mm |
Distorsione angolare | 0,254° |
Per una saldatura di 500 mm, il solo ritiro longitudinale (2,67 mm) può facilmente superare la tolleranza di assemblaggio tipica di ±0,5 mm. Questo ritiro fa sì che i pezzi non rientrino nelle specifiche, a meno che non si applichino tecniche di preposizionamento o fissaggio.
La tabella seguente riassume i tipi di distorsione più comuni e i loro effetti.
Tipo di distorsione/restringimento | Valore tipico | Effetto sulle tolleranze di assemblaggio finale |
|---|---|---|
Distorsione angolare | da 1° a 2° | Provoca la rotazione dei pannelli attorno al giunto di saldatura, causando il disallineamento delle superfici di accoppiamento e dei fori per i bulloni. |
restringimento lineare | dallo 0,5% all'1,5% | Tira verso l'interno le lamiere unite, riducendo le dimensioni complessive e potenzialmente spingendo le caratteristiche critiche fuori tolleranza. |
Questi valori dimostrano che anche le saldature di media entità producono spostamenti che superano le tolleranze comuni della lamiera (ad esempio, ±0,3 mm per piega). Non è possibile installare guide scorrevoli o circuiti stampati senza precompensazione.
La tolleranza standard per un assieme saldato varia da ±0,060 a ±0,125 pollici. La saldatura di precisione con dispositivi di fissaggio e distensione delle tensioni raggiunge valori compresi tra ±0,030 e ±0,060 pollici. Quando possibile, è consigliabile progettare le saldature con elementi di regolazione. Fori asolati, spessori e fori di gioco sovradimensionati assorbono la distorsione della saldatura senza richiedere rilavorazioni.
La saldatura introduce anche zone termicamente alterate che modificano le proprietà del materiale. Queste zone possono deformare le parti adiacenti. È opportuno posizionare le dimensioni critiche lontano dai giunti di saldatura, ove possibile in fase di progettazione.
Comprendere questi intervalli specifici per ogni caratteristica ti aiuta a impostare tolleranze realistiche per la lamiera sui tuoi disegni. La sezione successiva spiega come queste singole tolleranze si combinano su un componente.
Le tolleranze delle singole caratteristiche si sommano lungo un componente. Questa combinazione crea un errore cumulativo chiamato accumulo di tolleranze. È fondamentale comprendere gli accumuli di tolleranze per prevedere se l'assemblaggio finale si adatterà e funzionerà correttamente.
Ogni piega, punzonatura e taglio introduce una propria deviazione. Queste deviazioni si accumulano lungo tutto il pezzo. Una singola superficie può presentare una tolleranza di ±0,005 pollici, ma tre o più piegature possono portare l'errore cumulativo a ±0,030 pollici. In un esempio misurato, il disallineamento della scanalatura variava da 0 a 0,3 mm. Dopo aver valutato tre campioni, gli ingegneri hanno dedotto che l'errore cumulativo sulla dimensione "L" rientrava nell'intervallo da 0,1 a 0,5 mm. Questi dati dimostrano che è necessario tenere conto delle tolleranze cumulative quando si valuta la precisione dei componenti in lamiera lavorati.
Condizione | Tolleranza cumulativa tipica |
|---|---|
Superficie singola | ±0,005 pollici (0,13 mm) |
Attraverso 3 o più curve | ±0,030 pollici (0,76 mm) |
Angolo di piegatura | ±1° |
Standard di settore | ISO 2768-mk, ASME Y14.5 |
L'analisi del caso peggiore somma ogni tolleranza al suo limite massimo. Questo metodo garantisce l'assemblaggio, ma spesso impone tolleranze della lamiera inutilmente ristrette. L'analisi statistica utilizza la probabilità per prevedere la variazione effettiva. Questo approccio consente tolleranze più ampie e costi inferiori. La scelta del metodo deve basarsi sulla propensione al rischio e sul volume di produzione.
È possibile ridurre i problemi di sovrapposizione dei componenti grazie a scelte progettuali intelligenti. Applica queste tecniche ai tuoi assemblaggi:
Utilizzare fori rotondi nei punti di riferimento primari per fissare la posizione sia lungo l'asse X che lungo l'asse Y.
Utilizzare le fessure in posizioni non critiche per assorbire le variazioni accumulate in una direzione.
Orientare le fessure lungo la direzione di impilamento prevista.
Calcolare la lunghezza della fessura come la somma massima possibile nel caso peggiore, meno la tolleranza consentita, più un margine di sicurezza.
Serrare prima i dispositivi di fissaggio di riferimento, quindi serrare i dispositivi di fissaggio con intaglio mantenendo l'allineamento.
Evitare fessure che consentano il movimento in una dimensione critica.
Queste strategie assorbono le variazioni senza richiedere tolleranze più strette per la lamiera.
Ora comprendete i fattori che limitano la precisione e gli intervalli tipici per le caratteristiche comuni. Il passo successivo consiste nel tradurre queste conoscenze in un disegno che il vostro produttore possa realizzare in modo efficiente. Una specifica di tolleranza efficace richiede di distinguere ciò che è importante da ciò che non lo è. Questa sezione vi mostra come prendere queste decisioni con sicurezza.
Iniziate ponendovi una semplice domanda: quali dimensioni sono davvero cruciali per l'adattamento e le prestazioni? Questa domanda dovrebbe guidare ogni decisione relativa alle tolleranze. Non è possibile applicare tolleranze ristrette ovunque senza far lievitare costi e tempi di consegna. È invece necessario identificare le dimensioni che determinano la funzionalità e tollerare deliberatamente solo quelle.
Le dimensioni critiche includono in genere le interfacce di accoppiamento, la disposizione dei fori, le superfici di tenuta e i giochi richiesti. Queste caratteristiche determinano se il componente si assembla correttamente e svolge la funzione prevista. Applicare tolleranze ristrette a queste dimensioni. Lasciare che la tolleranza standard del cartiglio regoli tutto il resto.
Utilizza le convenzioni di posizione decimale per riflettere l'intento progettuale sul tuo disegno. Ad esempio, una quota scritta come .XX potrebbe avere una tolleranza predefinita di ±0,015 pollici. Una dimensione scritta come .XXX potrebbe comportare una tolleranza di ±0,005 pollici. Questa convenzione comunica la tua intenzione senza appesantire il disegno con annotazioni individuali.
Dimensionate il pezzo a partire da un unico riferimento coerente, anziché concatenare le quote. Le quote concatenate accumulano tolleranze lungo tutto il pezzo. Un unico riferimento impedisce questo accumulo e fornisce al fabbricante un punto di riferimento chiaro. Scegliete riferimenti che rispecchino il modo in cui il pezzo verrà fissato e utilizzato durante l'assemblaggio.
Evitate, quando possibile, di quotare su più piegature. Queste quotature presentano la maggiore variabilità perché ogni piega introduce la propria deviazione. Fate riferimento alle caratteristiche al bordo formato o tranciato più vicino. Questa pratica riduce il carico di lavoro relativo alle tolleranze per il vostro fabbricante e aumenta le probabilità di successo del primo prototipo.
Fornite un modello piano, un modello 3D in formato STEP e un disegno quotato. Il modello supporta la programmazione e la generazione del percorso utensile. Il disegno gestisce l'ispezione e l'accettazione finale. Questa combinazione offre al vostro produttore tutto il necessario per realizzare il pezzo correttamente.
La quotatura e tolleranza geometrica (GD&T) va oltre le semplici quote lineari. Definisce caratteristiche geometriche come forma, orientamento, posizione e profilo. Attraverso simboli standardizzati, riquadri di controllo delle caratteristiche e riferimenti, la GD&T fornisce definizioni esplicite e inequivocabili di caratteristiche e tolleranze.
Il GD&T migliora la comunicazione nei disegni di lavorazione della lamiera, trasmettendo con precisione l'intento progettuale. Operatori e ispettori interpretano i requisiti senza dover fare supposizioni. Questa chiarezza riduce errori, rilavorazioni e ambiguità, garantendo al contempo che il prodotto finale soddisfi le specifiche.
È possibile utilizzare GD&T per controllare la deformazione dovuta alla piegatura. Le tolleranze di planarità, parallelismo e angolarità mantengono le superfici entro limiti accettabili dopo la piegatura. Le tolleranze di posizione controllano con precisione la posizione dei fori. Il profilo di una superficie garantisce una curvatura uniforme sulle caratteristiche formate.
La tolleranza geometrica e dimensionale (GD&T) riduce anche i tempi di ispezione. Le caratteristiche controllate da un riferimento sono più facili da misurare. La posizione reale dei fori sostituisce le complesse misurazioni manuali. Questa efficienza riduce i costi di ispezione e accelera l'approvazione del primo prototipo.
L'integrazione del GD&T nei processi CAD consente di comunicare vincoli geometrici complessi. Questa pratica favorisce il rispetto degli standard di qualità e riduce la probabilità di errori. Il GD&T è particolarmente efficace per rappresentare relazioni geometriche complesse se utilizzato correttamente.
I simboli GD&T più comuni nella progettazione di lamiere includono la planarità per superfici uniformi, la perpendicolarità per il controllo angolare, la posizione per l'individuazione precisa dei fori, il profilo di una superficie per una curvatura uniforme e il parallelismo per l'allineamento delle facce opposte. Per qualsiasi elemento di importanza funzionale, è necessario fare riferimento alla norma ISO 2768 o ASME Y14.5 sul disegno. Questa pratica elimina le ambiguità e fornisce al fabbricante un obiettivo chiaro.
Una collaborazione tempestiva con il produttore previene i problemi prima che si presentino in fase di produzione. È opportuno coinvolgere il partner di produzione già durante la fase di progettazione, non dopo aver finalizzato il disegno. Questa tempistica consente al produttore di verificare la fattibilità e di suggerire eventuali modifiche al processo.
Nella tua richiesta di offerta, evidenzia le dimensioni critiche. Indica al produttore quali dimensioni sono importanti e perché. Queste informazioni ti permetteranno di consigliare processi che preservino la funzionalità a un costo inferiore. Il produttore potrà quindi concentrare la sua attenzione dove è più importante.
Chiedete chiarimenti prima di restringere una tolleranza. Quando una dimensione sembra richiedere una tolleranza maggiore rispetto a quella standard, sollevate la questione in fase di preventivo. A volte la soluzione consiste in un processo diverso. Più spesso, una piccola modifica progettuale elimina la necessità di una tolleranza più stringente.
È fondamentale comunicare tempestivamente con il produttore per verificarne la fattibilità e prevenire conflitti di tolleranza durante la produzione. Tolleranze poco chiare possono causare componenti non corrispondenti, ritardi nell'assemblaggio e rilavorazioni. Limiti definiti con precisione aiutano i produttori a ottenere risultati prevedibili.
Materiali diversi si comportano in modo diverso durante il taglio e la piegatura. Alluminio, acciaio inossidabile e acciaio dolce possono richiedere limiti di tolleranza differenti. Il vostro fornitore saprà consigliarvi la combinazione di materiali e processi più adatta alla vostra applicazione.
Utilizzare raggi di curvatura uniformi, mantenere una lunghezza della flangia adeguata e distanze foro-curvatura appropriate per ridurre la distorsione. Queste scelte progettuali semplificano la produzione del componente e migliorano la coerenza delle tolleranze.
Le tolleranze ristrette sulle caratteristiche non critiche aumentano i costi di fabbricazione attraverso diversi meccanismi. Velocità di lavorazione più lente, requisiti di ispezione aggiuntivi, tassi di scarto più elevati e, talvolta, attrezzature dedicate o operazioni secondarie, contribuiscono ad aumentare i costi. Poiché la formatura della lamiera comporta ritorno elastico, variazioni del materiale e variazioni cumulative di piegatura, l'applicazione di tolleranze più strette di quelle che il processo può naturalmente raggiungere costringe i produttori a costose soluzioni alternative.
La razionalizzazione delle tolleranze, ovvero la riduzione delle dimensioni essenziali per la funzionalità e l'allentamento delle altre, può diminuire i costi di produzione del 15-30% per progetti con tolleranze ristrette, prima ancora di apportare qualsiasi altra modifica al progetto. In un caso esemplificativo, un contenitore è arrivato con una tolleranza di ±0,002 pollici specificata sulle dimensioni della flangia formata. Si tratta di una tolleranza di lavorazione applicata a una lamiera piegata. Tale tolleranza non poteva essere ottenuta in modo affidabile con la sola formatura e avrebbe richiesto una lavorazione secondaria. La funzione effettiva della flangia era quella di montare un coperchio con guarnizione. Il progetto funzionava correttamente con una tolleranza di ±0,015 pollici. La soluzione è stata una breve discussione sulle reali esigenze del componente, seguita da un disegno rivisto. Questo è uno dei problemi meno costosi da risolvere se identificato in fase di preventivo piuttosto che dopo la realizzazione del primo prototipo.
La tolleranza più costosa è spesso quella che non offre alcun vantaggio funzionale. È opportuno classificare le dimensioni in quattro gruppi in base al loro impatto:
Tolleranze critiche: Dimensioni che influiscono direttamente sulla funzionalità, la sicurezza o l'assemblaggio di un componente. Richiedono il controllo più rigoroso e comportano i costi più elevati.
Tolleranze importanti: dimensioni che influenzano le prestazioni ma che rientrano nel margine funzionale. Richiedono un controllo moderato.
Tolleranze standard: Dimensioni controllate dalle tolleranze generali di disegno. Queste richiedono un normale controllo di processo.
Tolleranze non critiche: gioco e caratteristiche estetiche. Queste richiedono le tolleranze più ampie possibili e hanno il costo più basso.
La tabella seguente confronta le tolleranze predefinite per le caratteristiche più comuni delle lamiere. Utilizzatela come riferimento quando definite le vostre specifiche.
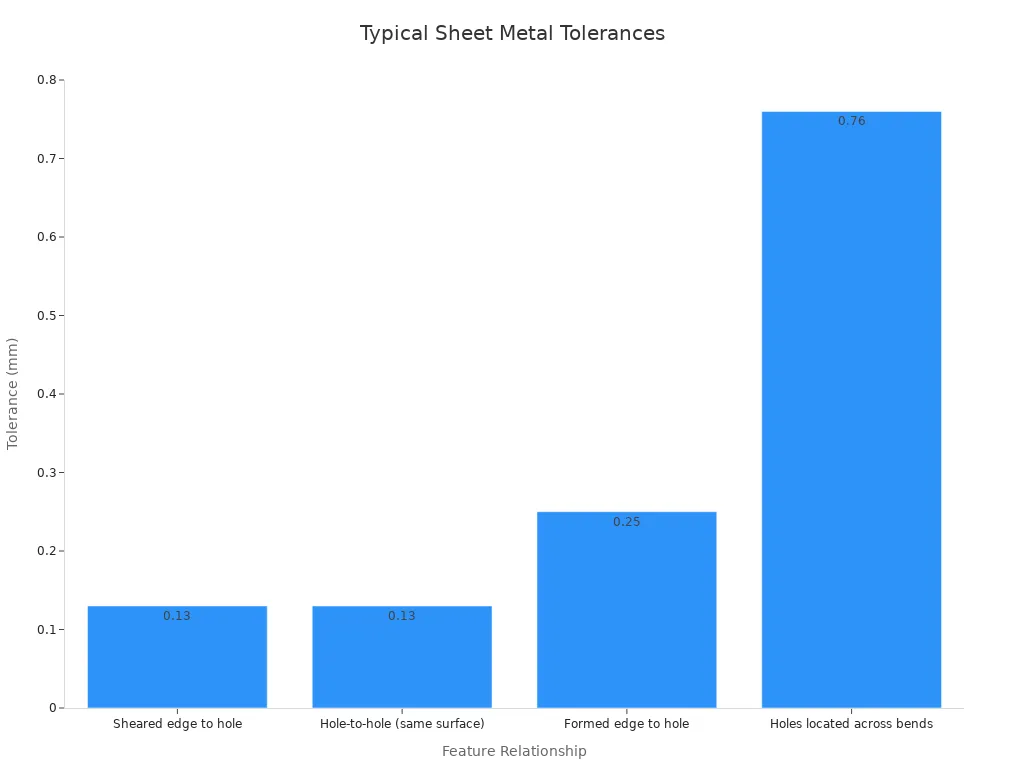
Le lavorazioni formate non possono mantenere le stesse tolleranze delle lavorazioni tagliate. La piegatura introduce un ritorno elastico che varia in base alle proprietà del materiale, allo spessore, alla direzione delle fibre e alle condizioni dell'utensile. Le lavorazioni tagliate vengono eseguite mentre il materiale rimane piatto. Le dimensioni formate ereditano la variazione di ogni piega che attraversano.
La tabella seguente mostra le tolleranze predefinite tipiche a livello di officina per diverse relazioni tra le caratteristiche.
Relazione caratteristica | Tolleranza predefinita tipica a livello di officina |
|---|---|
Bordo tagliato verso il foro | ±0,13 mm |
Da foro a foro (stessa superficie) | ±0,13 mm |
Bordo sagomato per il foro | ±0,25 mm |
Fori situati in corrispondenza delle curve | fino a ±0,76 mm (deformazione di formatura naturale) |
Questi valori variano a seconda dell'officina di fabbricazione. È necessario verificarli prima di finalizzare i disegni. L'utilizzo di tabelle di tolleranza predefinite consente di evitare il sovradimensionamento e favorisce una produzione più fluida ed efficiente.
La tabella seguente riassume le tolleranze predefinite tipiche per tipo di elemento.
Tipo di equipaggiamento | Tolleranza predefinita tipica |
|---|---|
Elementi tagliati al laser | ±0,005″–0,010″ |
Dimensioni formate (dipendenti dal materiale e dal numero di piegature) | ±0,010″–0,030″ |
Angoli di piegatura | ~±1° |
Assemblaggi e saldature | Più ampio (a causa della distorsione da saldatura e dell'accumulo di materiale tra le parti) |
È necessario adattare la tolleranza al tipo di elemento. Gli elementi tagliati possono avere i requisiti più stringenti. Le dimensioni formate richiedono finestre di piegatura realistiche. Le dimensioni trasversali di piegatura e di assemblaggio generalmente richiedono tolleranze più ampie.
L'esperienza dimostra che impostare tolleranze eccessivamente ristrette aumenta i costi senza migliorare le prestazioni. La prassi migliore è definire tolleranze solo quanto necessario per garantire funzionalità, sicurezza e assemblaggio.
Definisci le tolleranze in base alle esigenze funzionali, non alla perfezione. Tieni conto del comportamento dei materiali, della precisione delle macchine e delle interazioni di processo. Investi in metodi di ispezione adeguati e mantieni le macchine in modo da garantire la qualità a lungo termine.
Diversi errori comuni possono compromettere la strategia di tolleranza. L'errata interpretazione o applicazione degli standard si verifica quando progettisti o operatori interpretano male i codici standard o applicano il grado di tolleranza sbagliato. Note chiare e un unico set di regole per disegno risolvono la maggior parte di questi problemi. Misurazioni imprecise dovute a strumenti mal calibrati o a tecniche incoerenti portano a risultati errati. La calibrazione regolare e le procedure di ispezione standardizzate sono essenziali. Ignorare gli effetti del materiale e della macchina, non considerando il ritorno elastico, la dilatazione termica o l'usura degli utensili, porta a presupposti errati sulla precisione del pezzo. Piccole note di processo sul disegno o sul foglio di lavoro prevengono queste insidie.
L'implementazione della manutenzione preventiva, la formazione del personale sugli standard e l'utilizzo di moderni strumenti di ispezione digitali riducono al minimo gli errori. Un controllo qualità proattivo consente di risparmiare sui costi e garantisce una produzione costante.
Tolleranze più strette non sempre significano componenti di qualità superiore. Tolleranze estremamente ristrette possono aumentare i costi e rallentare la produzione. È opportuno applicare la precisione dove apporta valore aggiunto e allentare i requisiti dove non è necessario. Questo approccio garantisce la precisione dove conta, evitando costi inutili, rilavorazioni e tempi di consegna prolungati.
Una specifica efficace delle tolleranze per la lamiera richiede un'attenta valutazione di ogni singola dimensione. È fondamentale distinguere tra tolleranze critiche e convenzionali, adattare la tolleranza al tipo di elemento e comunicare chiaramente le proprie intenzioni. Queste pratiche consentono di raggiungere il miglior equilibrio tra precisione ed economicità.
Le tolleranze ristrette aumentano i costi in ogni fase della produzione. È necessario valutare attentamente la scelta del processo, l'impegno richiesto per il controllo qualità e il rischio di scarti, rispetto alla precisione effettivamente necessaria per il componente.
La scelta del processo determina la base di costo. La lavorazione della lamiera in genere consente tolleranze da ±0,1 mm a ±0,5 mm, mentre la lavorazione CNC raggiunge ±0,025 mm con costi di allestimento minimi. La lavorazione della lamiera risulta più vantaggiosa per volumi elevati, dove i costi degli utensili si ammortizzano su molti pezzi. Le piegature complesse possono richiedere stampi o attrezzature personalizzate, che comportano costi iniziali aggiuntivi.
Aspetto | Lavorazione della lamiera | Lavorazione CNC |
|---|---|---|
Tolleranza raggiungibile | Da ±0,1 mm a ±0,5 mm | Una precisione di ±0,025 mm |
Costo degli utensili/dell'allestimento | Stampi o dispositivi personalizzati per piegature complesse | Attrezzatura specializzata minima |
volume ottimale | Volumi più elevati | Prototipazione a basso volume |
Specifiche più stringenti rallentano la produzione e richiedono impostazioni precise degli utensili. Le sole tolleranze rigorose dell'angolo di piegatura possono aumentare i costi di piegatura del 30-60%.
Tolleranze più strette aumentano il rigore dell'ispezione e i tempi di lavoro. Potrebbero essere necessari dispositivi di fissaggio specializzati e misurazioni multiple con calibri, altimetri, macchine di misura a coordinate (CMM) o calibri passa/non passa. Il controllo statistico di processo (SPC) tiene traccia delle variazioni durante una serie di produzione e individua le deviazioni prima che i pezzi si guastino.
Una planarità troppo stretta o tolleranze dimensionali troppo elevate aumentano i tempi di produzione e gli scarti. Ogni pezzo scartato comporta uno spreco di materiale, tempo macchina e manodopera. L'applicazione di tolleranze eccessive amplifica ulteriormente questo spreco. Applicare tolleranze strette solo alle caratteristiche critiche.
È possibile ridurre i costi senza sacrificare la funzionalità. Specificare raggi di curvatura standard pari a 1-1,5 volte lo spessore del materiale per evitare attrezzature speciali. Sostituire le giunzioni saldate con elementi sagomati come flange, linguette e nervature. Ottimizzare i modelli piani per adattarli alle dimensioni standard dei fogli e ridurre gli sprechi di materiale del 20-30%. Scegliere componenti standard come dadi e prigionieri PEM. Condurre revisioni di progettazione per la produzione (DFM) nelle prime fasi per quantificare i compromessi.
Questo caso di studio mostra come le decisioni relative alle tolleranze influenzino i budget di progetti reali. È possibile applicare gli stessi insegnamenti alla progettazione dei propri involucri.
Un ingegnere ha presentato il disegno di un pannello di contenimento con una tolleranza dell'angolo di piegatura di ±0,25° e una tolleranza della flangia di ±0,005 pollici. Questi valori rispecchiano i limiti di lavorazione, non quelli di formatura. Il pannello presentava inoltre una tolleranza di ±0,005 pollici su quattro piegature. Tale combinazione ha richiesto una lavorazione secondaria su ogni flangia. Il prezzo preventivato rifletteva le operazioni aggiuntive, i cicli di piegatura più lenti e l'ispezione completa con macchina di misura a coordinate (CMM).
HPS Gli ingegneri hanno esaminato il disegno prima della produzione. Si sono posti una sola domanda: quali dimensioni determinano l'adattamento e la funzionalità? La risposta era semplice. Contavano solo la disposizione dei fori di montaggio e l'interfaccia del coperchio. HPS hanno proposto uno schema di tolleranza rivisto. Il team ha mantenuto una tolleranza di ±0,005 pollici sul modello di fori tagliati al laser. Hanno allentato l'angolo di piegatura a ±1,0° e la lunghezza della flangia a ±0,015 pollici. Gli utensili standard per la pressa piegatrice hanno sostituito la configurazione personalizzata.
Il disegno rivisto ha ridotto i costi unitari del 28% e i tempi di consegna di cinque giorni. Gli scarti sono diminuiti dal 6% a meno dell'1%. Il pannello ha superato il controllo del primo campione senza necessità di rilavorazioni. Si ottengono gli stessi vantaggi separando le caratteristiche critiche da quelle estetiche. HPS Raggiunge questo equilibrio grazie al taglio laser interno, alla formatura di precisione e alla consulenza di esperti sulle tolleranze.
È possibile ottenere tolleranze di precisione nella lavorazione della lamiera dando priorità alle caratteristiche critiche in base alla loro funzione, anziché a una precisione arbitraria. Per ridurre i costi, è consigliabile consentire tolleranze standard (±0,030 pollici) sulle dimensioni non critiche. HPS Offre una precisione fino a ±0,005 pollici su pezzi tagliati al laser con la guida di esperti. Collabora fin dalle prime fasi con i reparti di progettazione, produzione e approvvigionamento per evitare rilavorazioni. Verifica sempre tramite l'ispezione del primo articolo e una documentazione chiara.
HPS Raggiunge una precisione di ±0,005 pollici (±0,13 mm) su profili e fori tagliati al laser. Questa precisione è ottenuta grazie al taglio laser a fibra interno e a un rigoroso controllo del processo.
È opportuno allentare le tolleranze di piegatura quando una caratteristica non influisce sull'adattamento o sull'assemblaggio. La formatura standard prevede ±1,0° sugli angoli di piegatura e ±0,030 pollici sulle lunghezze delle flange.
HPS Il team esamina il disegno prima della produzione e individua le tolleranze eccessive. Consiglia valori realistici che preservano la funzionalità riducendo al contempo i costi superflui di ispezione e lavorazione.
 Richiedi un preventivo ora


 IPv6 RETE SUPPORTATA
Lasciate un messaggio
Scansione su Wechat :
Scansione su WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska